Produkter

Produkter

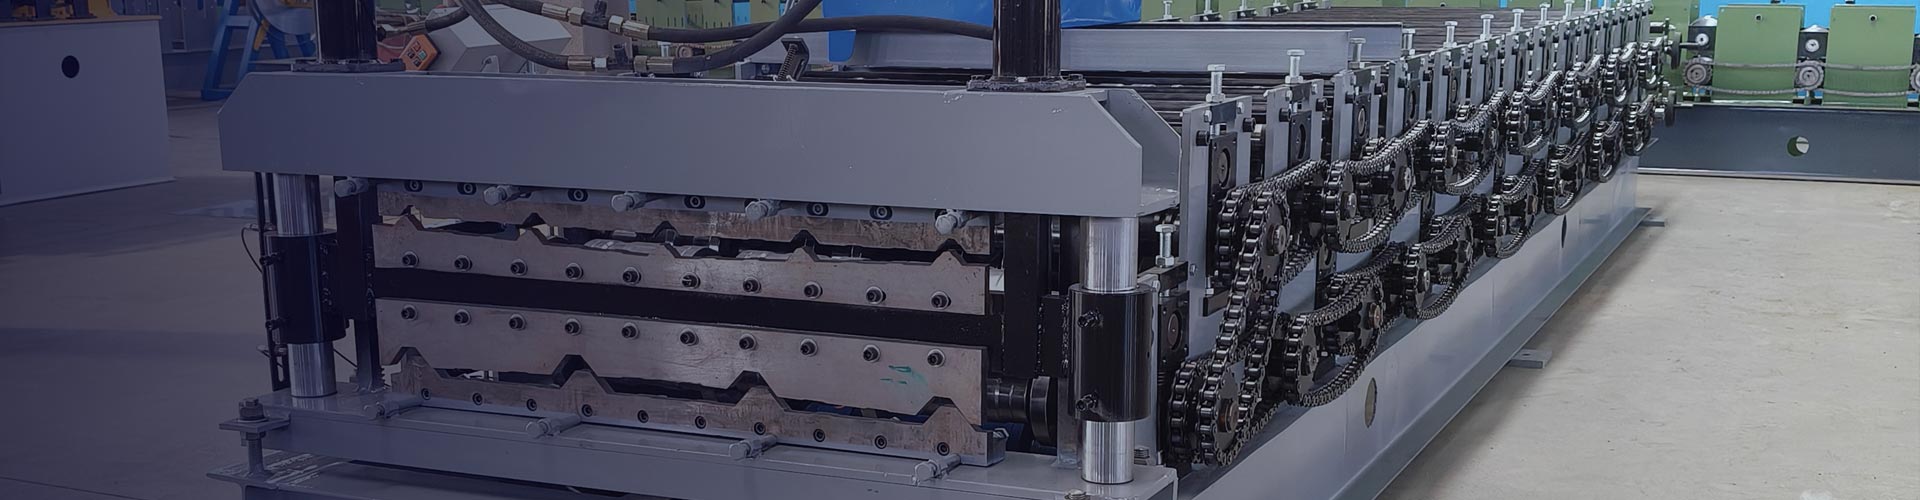
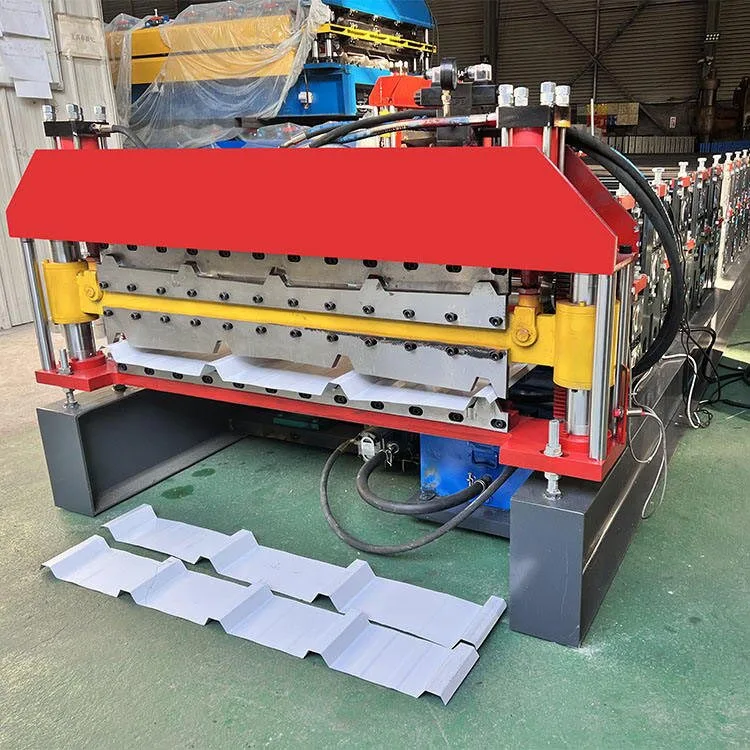
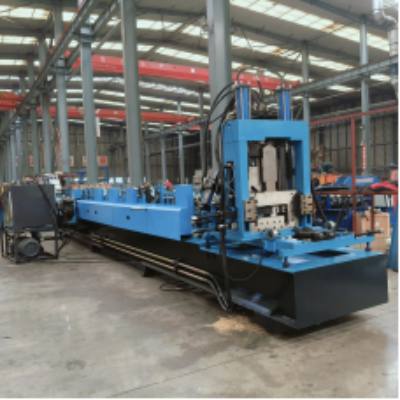
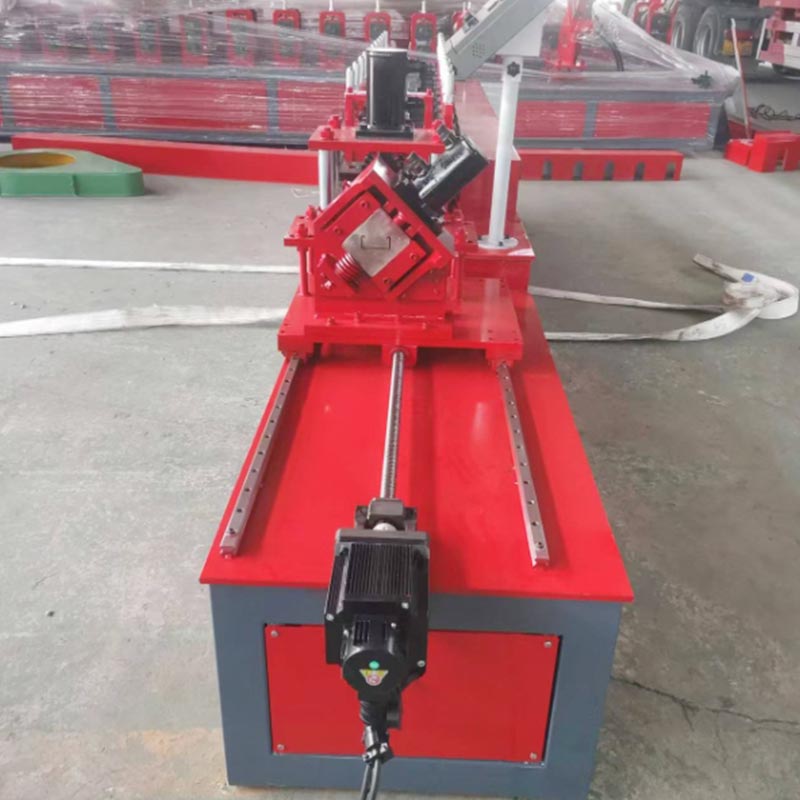
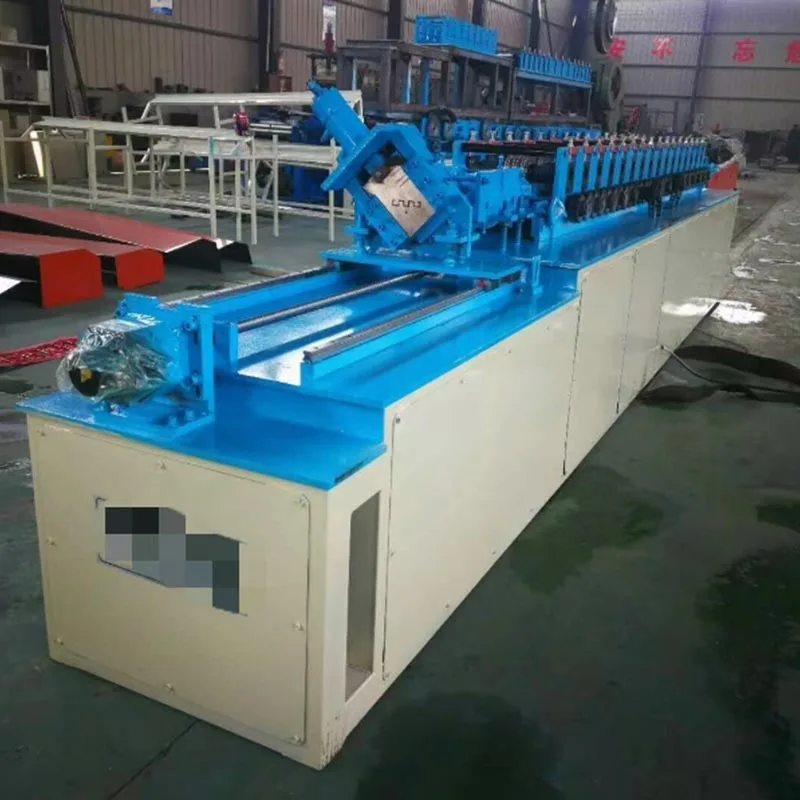
Växellådsdriven stålrullformningsmaskin
  • Växellådsdriven stålrullformningsmaskinVäxellådsdriven stålrullformningsmaskin
  • Växellådsdriven stålrullformningsmaskinVäxellådsdriven stålrullformningsmaskin
  • Växellådsdriven stålrullformningsmaskinVäxellådsdriven stålrullformningsmaskin
  • Växellådsdriven stålrullformningsmaskinVäxellådsdriven stålrullformningsmaskin

Växellådsdriven stålrullformningsmaskin

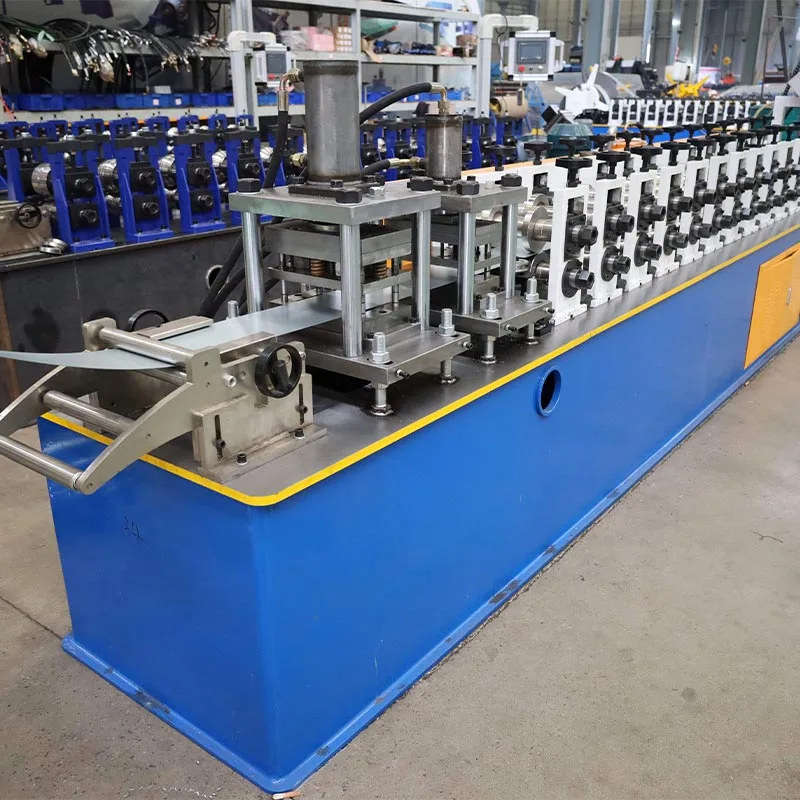
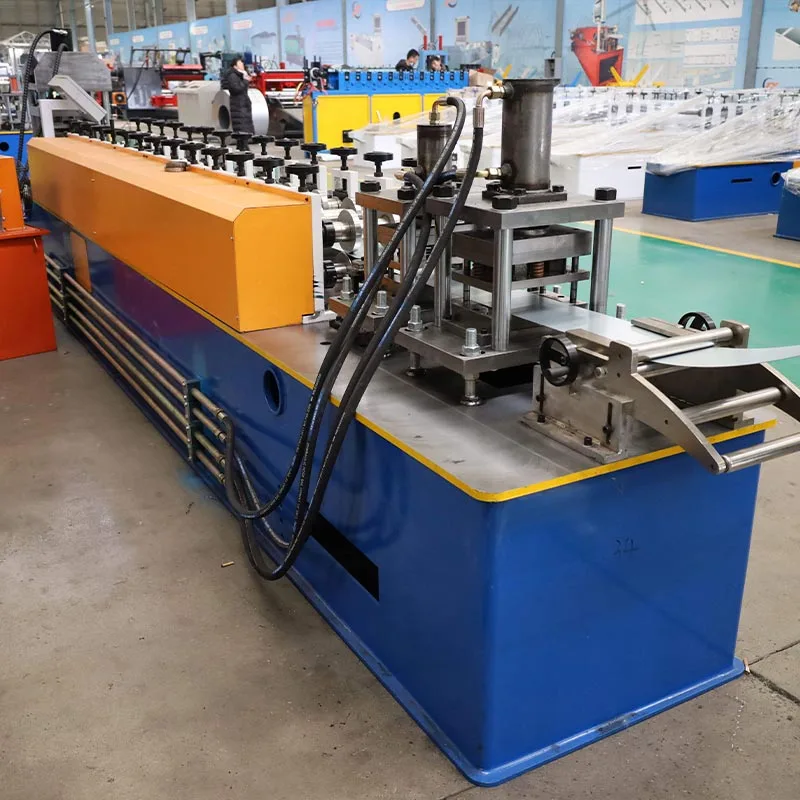
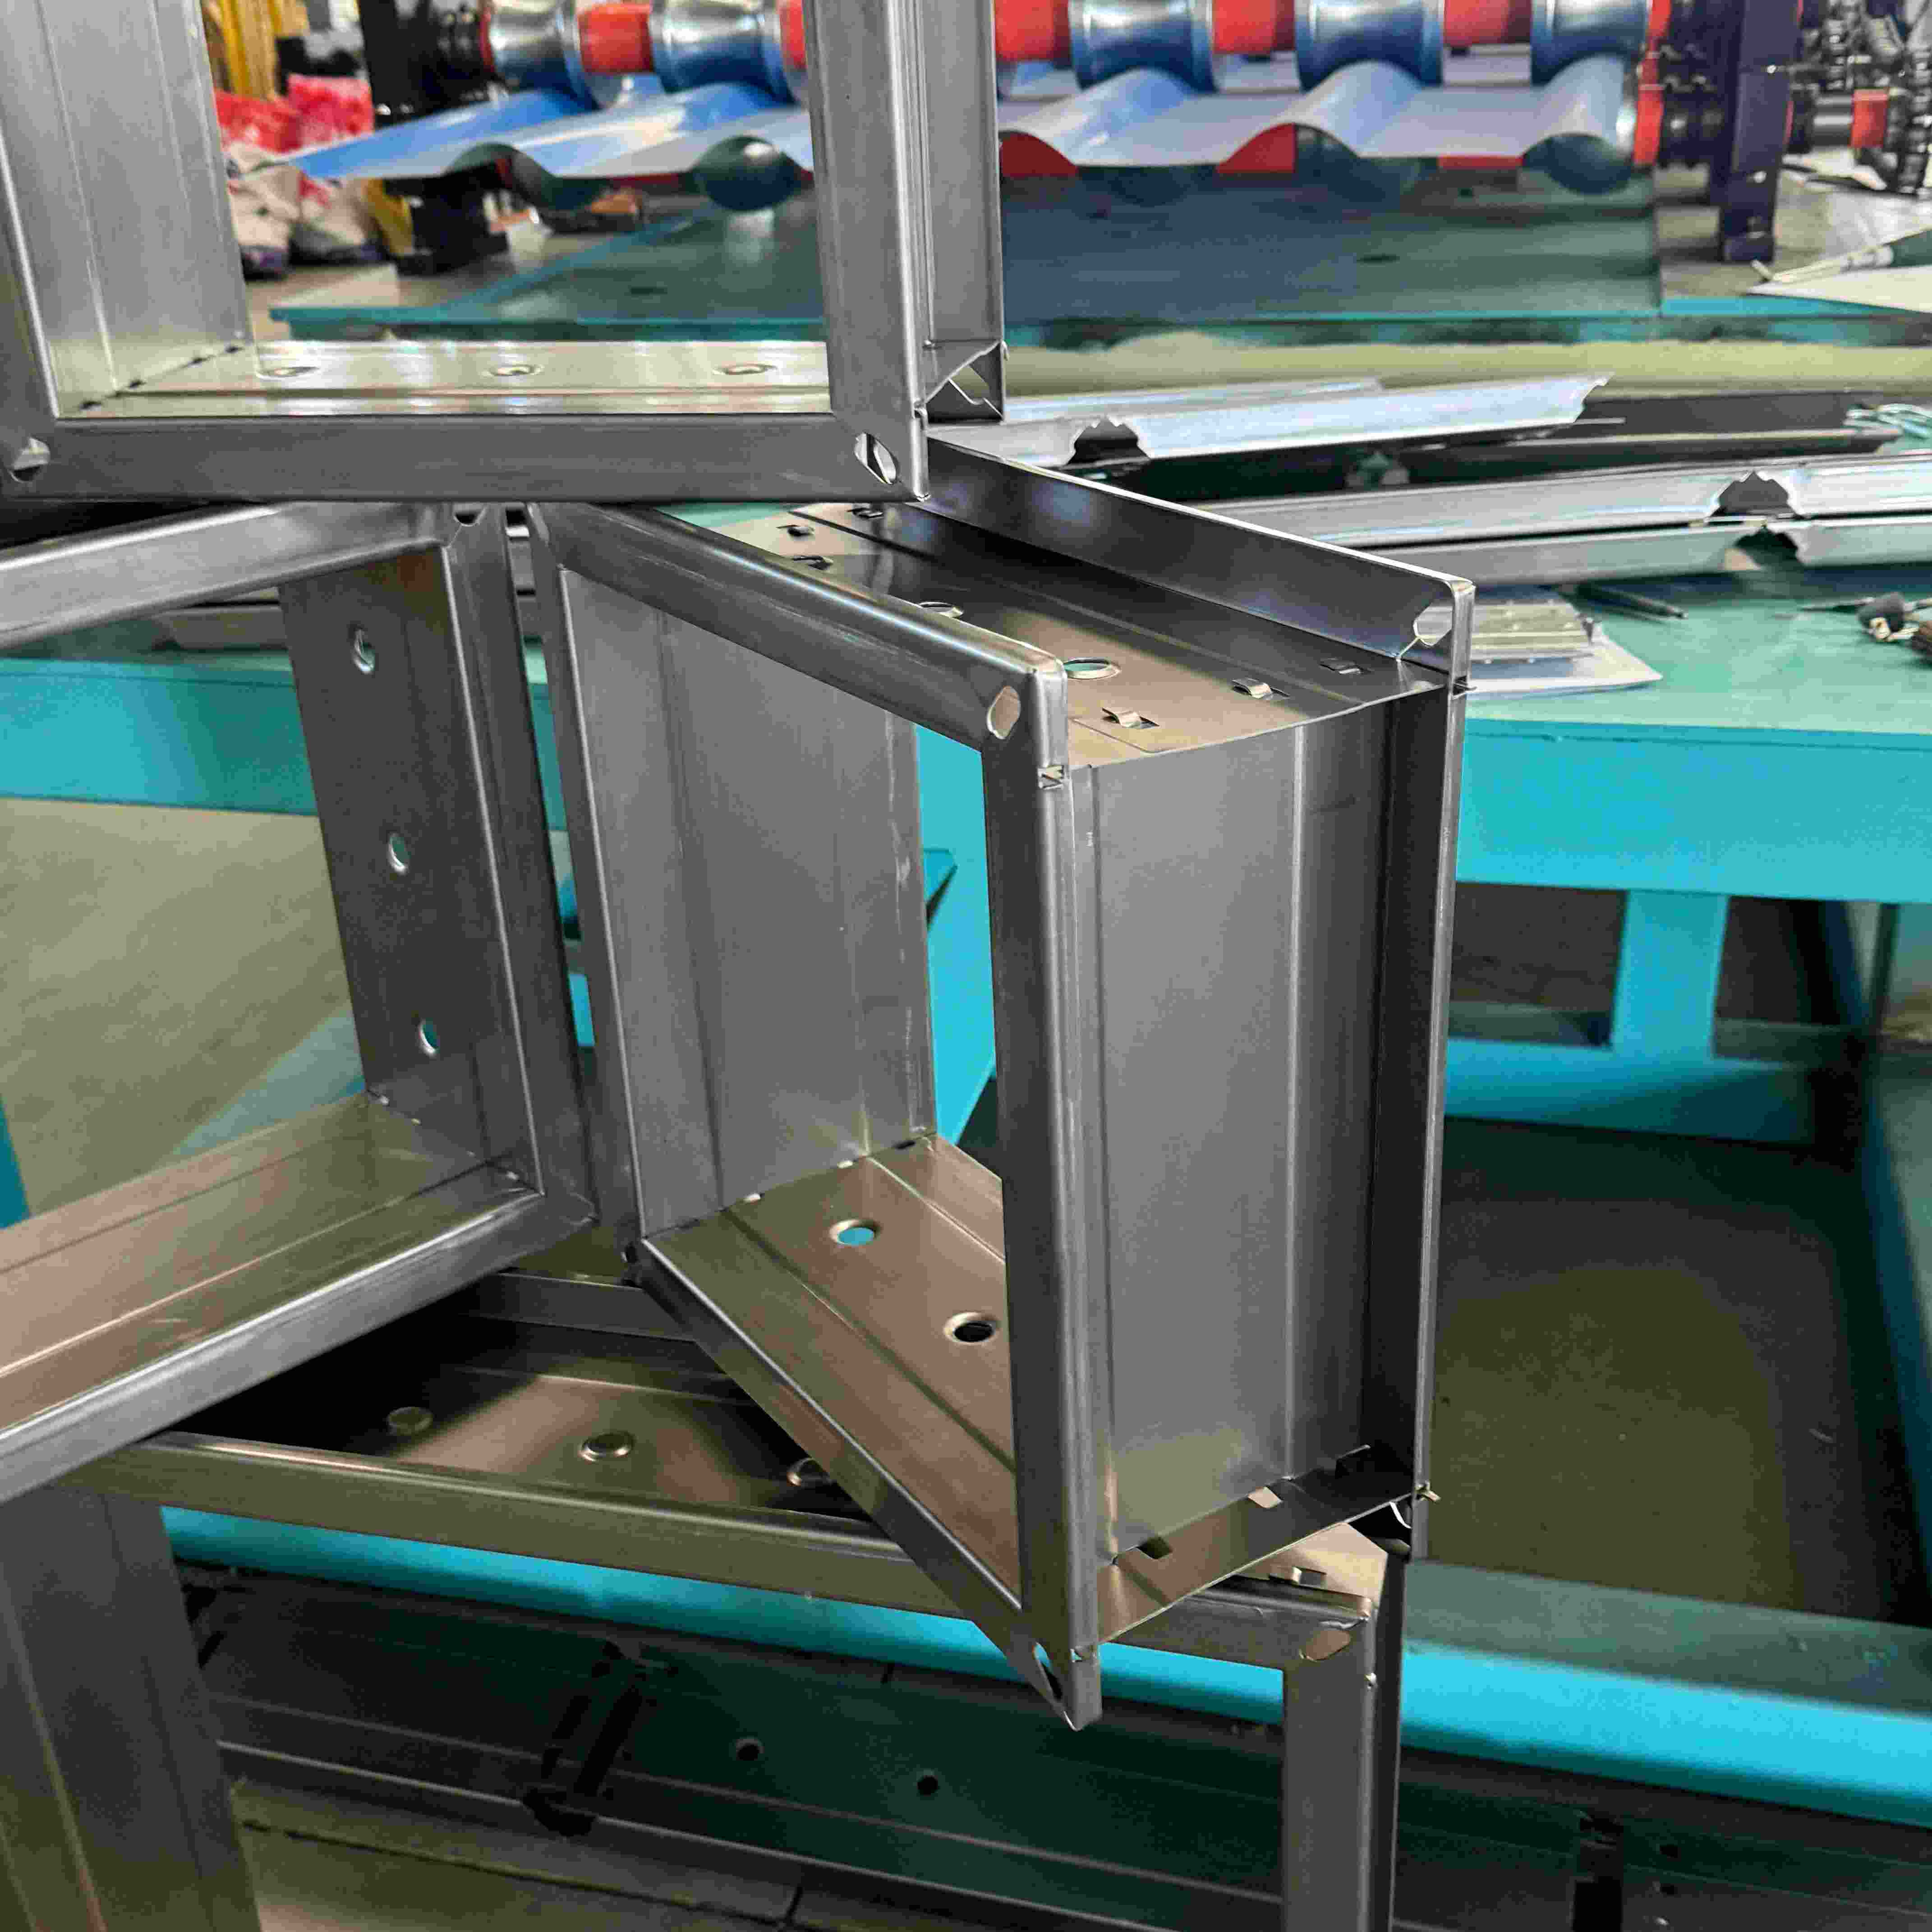
En växellådasdriven stålrullformningsmaskin tillverkad av Parfu International Trading Co., Ltd. är en kraftfull industrimaskin. Det används i byggbranschen. Denna maskin bearbetar råa stålspolar. Den producerar exakta konstruktionsdelar. Dessa delar kallas stålreglar, spår och kanaler.

De bildar skelettet, eller "drakbenet", av moderna byggnader. Denna växellådasdrivna stålrullformningsmaskin förvandlas konstruktion. Den ersätter långsamt, manuellt arbete med snabb, automatiserad produktion.

Namnet "Gear Box" kommer från dess kärndrivsystem. Detta system använder härdade kugghjul för att leverera enorm styrka, hållbarhet och smidig drift. Dessa växellåda stålrammaskiner kan köras under långa perioder under tung belastning. De är arbetshästarna för tillverkning av ramtillverkning av lätta stål (LGS).

Hur det fungerar?

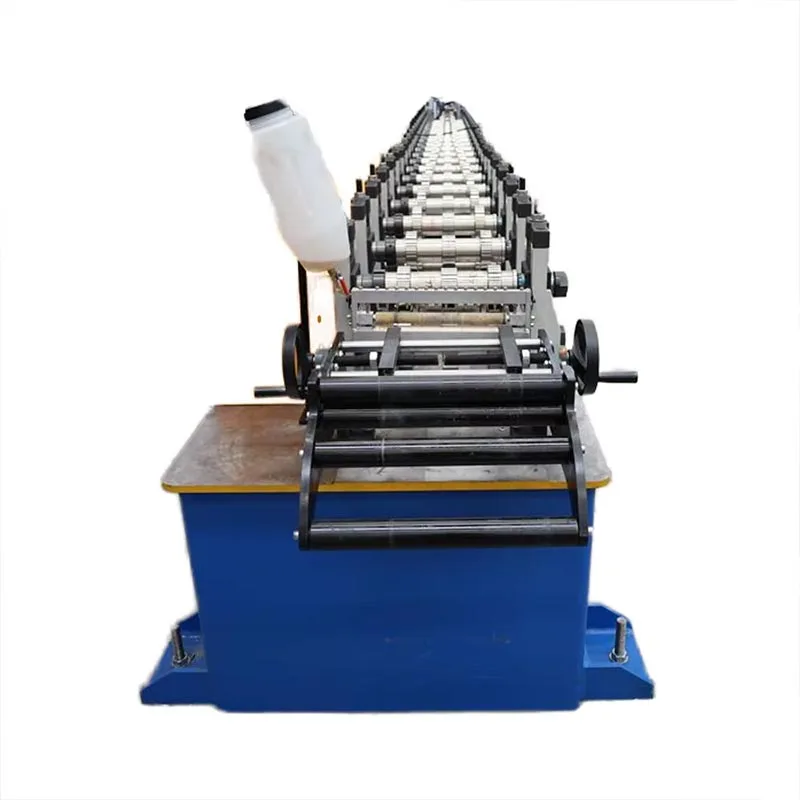
En växellådasdriven stålrullformningsmaskin är ett rullformningssystem. Den formar metall steg för steg i en kontinuerlig, automatiserad process. Detta system förvandlar råmaterial till färdiga ramar utan stopp.

A. Uncoiler / Decoiler

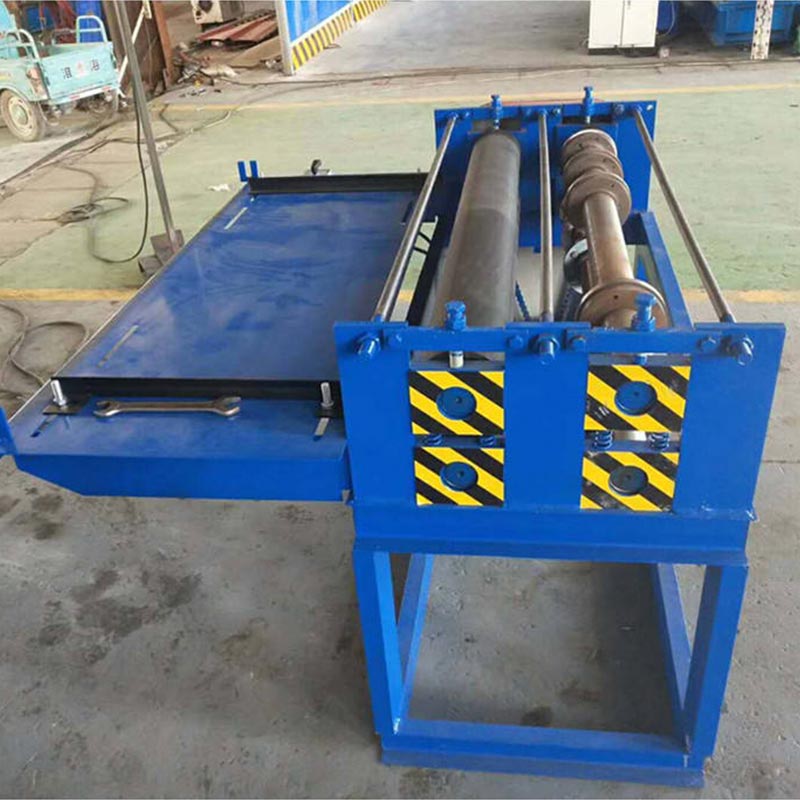
Detta är utgångspunkten. En kraftig decoiler håller den stora spolen av stål. Det lindar mjukt upp spolen och matar in den i maskinen. Många decoilers har en motoriserad broms. Detta säkerställer en konsekvent, spänningskontrollerad foder. Det förhindrar att spolen lossnar okontrollerat.

B. Inmatningsguide & utjämningsenhet

Detta avsnitt styr remsan in i maskinen och plattar ut dess initiala kurva. Denna kurva måste tas bort så att slutprodukten är rak och dimensionellt korrekt.

C. Valsverket/formningsstationen

Detta är hjärtat i maskinen. Den består av en serie parade rullaxlar. På dessa axlar, specialdesignade formningsrullar (eller matriser) är monterade.

Progressiv formning: Stålbandet passerar genom varje par rullar. Varje station utför en liten, inkrementell böja. De första stationerna kan börja skrynkla kanterna. Efterföljande stationer viker gradvis metallen till en C-form, en U-form eller annan komplex profil.

Växellådans drivning: Varje par av axlar i formningsstationen är ansluten till en central drivaxel. Denna anslutning är tillverkad genom en robust växellåda. Kugghjulen låser alla rullar i perfekt synk. Detta eliminerar glidning, garanterar en konsekvent och högkvalitativ produkt.

D. Stansnings- och hackenhet

Denna växellådasdrivna stålrullformningsmaskin inkluderar ofta en integrerad stansstation. Den använder hydraulisk eller servodriven stansar för att skapa hål i dubbens väv. Detta tillför kritisk funktionalitet utöver grundläggande formgivning. Dessa hål är till för elektriska ledningar, VVS-rör och mekaniska kanaler. Utskärningsenheter kan skära ut sektioner i ändarna av dubbar. Detta möjliggör enklare anslutning till spår eller andra komponenter.

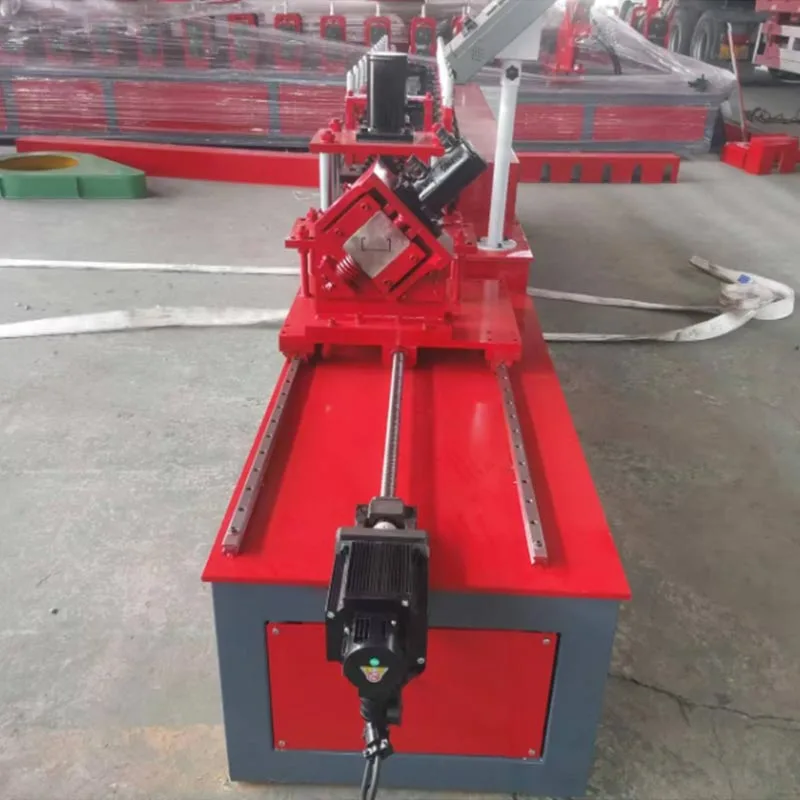
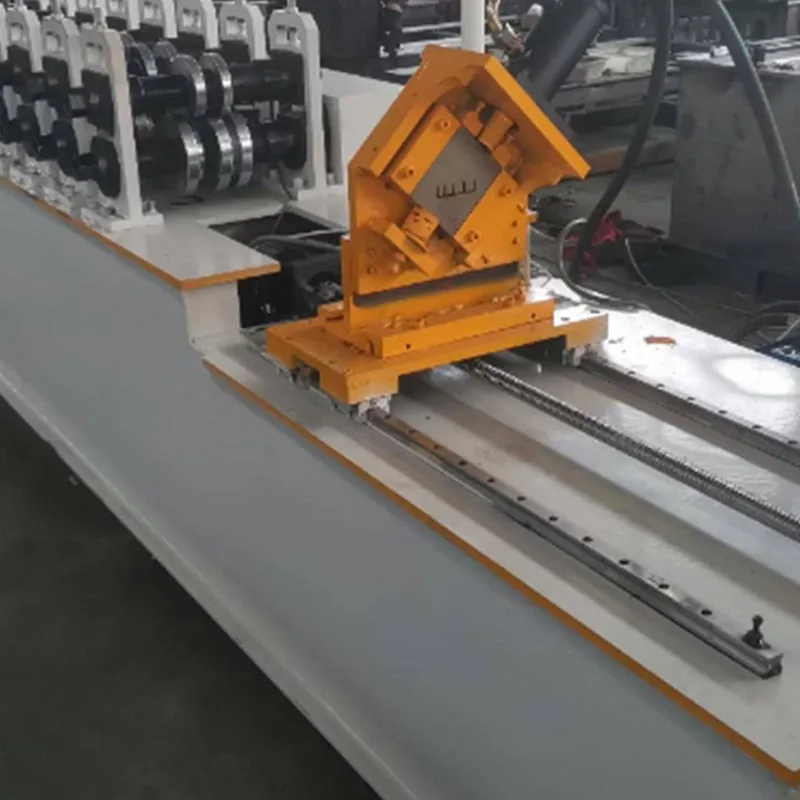
E. Skärsystem

När det väl är färdigformat skärs stålet i längd. Detta görs med ett av två primära system:

Flying Cut-Off: Detta är ett höghastighetssystem. Klippenheten rör sig synkront med den rörliga profilen under skära. Den återgår sedan till sin startposition. Detta möjliggör kontinuerlig produktion utan stopp. Den är idealisk för hög volymutgång.

Statisk avstängning: Maskinen stannar kort för varje skärning. En hydraulisk sax eller såg skär profilen rent. Det är en enklare, robust lösning som är något långsammare.

F. Styrsystem (PLC & HMI)

En PLC (Programmable Logic Controller) är maskinens hjärna. En operatör använder ett Human-Machine Interface (HMI) pekskärm för att styra allt. Operatören matar in parametrar som:

Profiltyp (t.ex. dubb, spår)、Önskad längd、Mängd、Stansmönster och mellanrum

PLC:n utför dessa kommandon med hög precision. Den hanterar decoilern, rullarna, stansarna och skäraren.

G. Utmatningstabell / Utmatningstabell

I slutskedet transporteras de tillskurna bitarna ut ur maskinen. De är sedan prydligt staplade, klara för buntning och transport.

Konventionella parametrar och specifikationer

Viktiga specifikationer att tänka på:

Materialtjocklek (mätare): Den definierar maskinens kapacitet genom intervallet av ståltjocklek som den är kompatibel med, vanligtvis 0,4 mm till 2,0 mm (täcker cirka 25 till 12-gauge).

Materialbredd: Denna parameter ställer in gränsen för den djupaste bultflänsen. En 150 mm dubb, till exempel, kräver en spole ca 300 mm bred.

Formningshastighet: Den anger hur många meter profil som produceras per minut (mpm). Typiska hastigheter sträcker sig från 15 till över 45 mpm, direkt påverkad av maskinens kraft och design.

Rullstationer: Antalet formningssteg formar direkt produktens precision. Fler stationer möjliggör smidigare, mer komplexa profiler. Grundmaskiner har 12-16 stationer; avancerade modeller har 20 eller fler.

Skaftdiameter & material: Skaften måste vara starka och styva. Högkvalitativa maskiner använder solid, högkolhaltig stålaxlar. Dessa är ofta härdade och slipade för precision och lång livslängd. Vanliga diametrar är 65 mm, 70 mm och 80 mm.

Rullmaterial: Formningsrullarna erbjuder exceptionell slitstyrka, uppnådd genom att använda högkvalitativt legerat stål (Cr12, Cr12MoV) och härda dem till HRC 58-62.

Huvudmotoreffekt: Detta är drivmotorns effekt i kilowatt (kW), som bestämmer maskinens vridmoment och kapacitet för tjockare material. Vanliga effekter sträcker sig från 5,5 kW till 22 kW eller mer.

Styrsystem: Styrsystemet består av PLC (t.ex. Siemens, Mitsubishi) och HMI-skärmen.

Stanskapacitet: Stansenhetens prestanda, mätt genom dess maximala hål per minut och dess stansning kraft (tonnage).

Viktiga fördelar

Den växellådasdrivna stålrullformningsmaskinen ger betydande fördelar jämfört med manuell tillverkning och alternativ inramning system.

Extremt hög effektivitet: En maskin kan ta fram hundratals meter inramning varje timme. Det automatiserar arbetet av dussintals manuella arbetare.

Överlägsen precision och konsistens: Varje del som produceras är identisk. Detta eliminerar mänskliga misstag. Det leder till snabbare, enklare och mer exakt montering på plats. Byggnader går upp rakare och sannare.

Anmärkningsvärd styrka och hållbarhet: Växellådans drivsystem är otroligt robust. Den är designad för tunga, kontinuerlig användning i industriella miljöer. Den har lång livslängd med minimalt underhåll.

Stor flexibilitet: Genom att byta uppsättningen rullar (en "rullform") kan samma maskin producera olika profiler. En tillverkare kan snabbt byta från att tillverka reglar till spår eller karmar. Detta ger en enorm mångsidighet i produktionen.

Betydande kostnadsminskning: Den initiala investeringen kompenseras av en kraftfull avkastning. Maskinen sänks dramatiskt arbetskostnader, minskar materialavfallet och påskyndar slutförandet av projekt, vilket ökar den totala lönsamheten.

Förbättrad säkerhet: Automatiseringen minskar behovet för arbetare att hantera vass plåt med verktyg. Detta sänker risk för skärsår, påfrestningar och andra verkstadsskador.

Primära användningsscenarier

Dessa växellådsdrivna stålrullformningsmaskiner är viktiga i alla operationer som involverar lätt stålram.

Konstruktion av bostadsbyggnader: Dessa maskiner används vanligtvis för att tillverka komponenter för interiör och ytterväggar, bjälklag och takstolar i bostads- och flerbostadshus.

Kommersiell konstruktion: Denna maskin är idealisk för att tillverka komponenter för invändiga skiljeväggar, takgaller och yttre gardinväggar i kommersiella byggnader som kontor, hotell, sjukhus och skolor.

Industriell konstruktion: För att bygga lager, fabriker och andra storskaliga industriella strukturer där långa spännvidder och rena linjer krävs.

Tillverkningsanläggningar för kallformat stål (CFS): Dessa är de primära kunderna. Företaget är specialiserat på tillverkning av prefabricerade väggpaneler, takstolar och andra komponenter för byggbranschen.

Modulär och prefabricerad konstruktion: Detta är ett växande område. Precisionen hos maskintillverkade komponenter är perfekt för off-site modulkonstruktion, där paneler byggs i fabrik och monteras på plats.

Produktionsarbetsflödet

Processen från råvara till färdig produkt är ett strömlinjeformat, kontinuerligt flöde.

Steg 1: Beställning och programmering

Operatören överför alla orderspecifikationer – inklusive profilmått, längd, kvantitet och stansning mönster – från inköpsordern direkt till maskinens PLC med hjälp av HMI-skärmen.

Steg 2: Materialladdning

Efter att en gaffeltruck lastat en spole på avspolaren, matar operatören den främre änden genom nivelleringsenheten och in i de första formningsvalsarna.

Steg 3: Maskininställning (byte av rulle - om det behövs)

Att byta till en annan profil kräver att operatören byter formningsrullarna på axlarna – en process som representerar det mest tidskrävande steget i en omställning. Moderna maskiner syftar till att göra denna process så snabb som möjligt.

Steg 4: Formnings- och stansprocessen

Operatören startar maskinen. Decoilern matar stålbandet. Under formning, stansenheten skapar samtidigt förprogrammerade hål.

Steg 5: Kapa till längd

Den helformade och stansade profilen når skärsystemet. Ett flygande avskärningssystem rör sig med profilen, gör ett rent snitt och återgår till sitt startläge. Processen är kontinuerlig.

Steg 6: Utmatning och stapling

De färdiga bitarna transporteras ut, staplas, buntas och märks, vilket gör dem redo för leverans.

Steg 7: Kvalitetskontroll

För att garantera jämn kvalitet utför arbetarna regelbundna kontroller av dimensioner, form och hålplacering mot specifikationer. Detta säkerställer löpande maskinkalibrering och standardöverensstämmelse.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

Skicka förfrågan
Kontaktinformation
Skicka en förfrågan till Parfu för att få pris- och projektinformation för rullformningsmaskiner, smörgåspanelmaskiner, rullformningsmaskiner tillbehör. Vi garanterar svar inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera