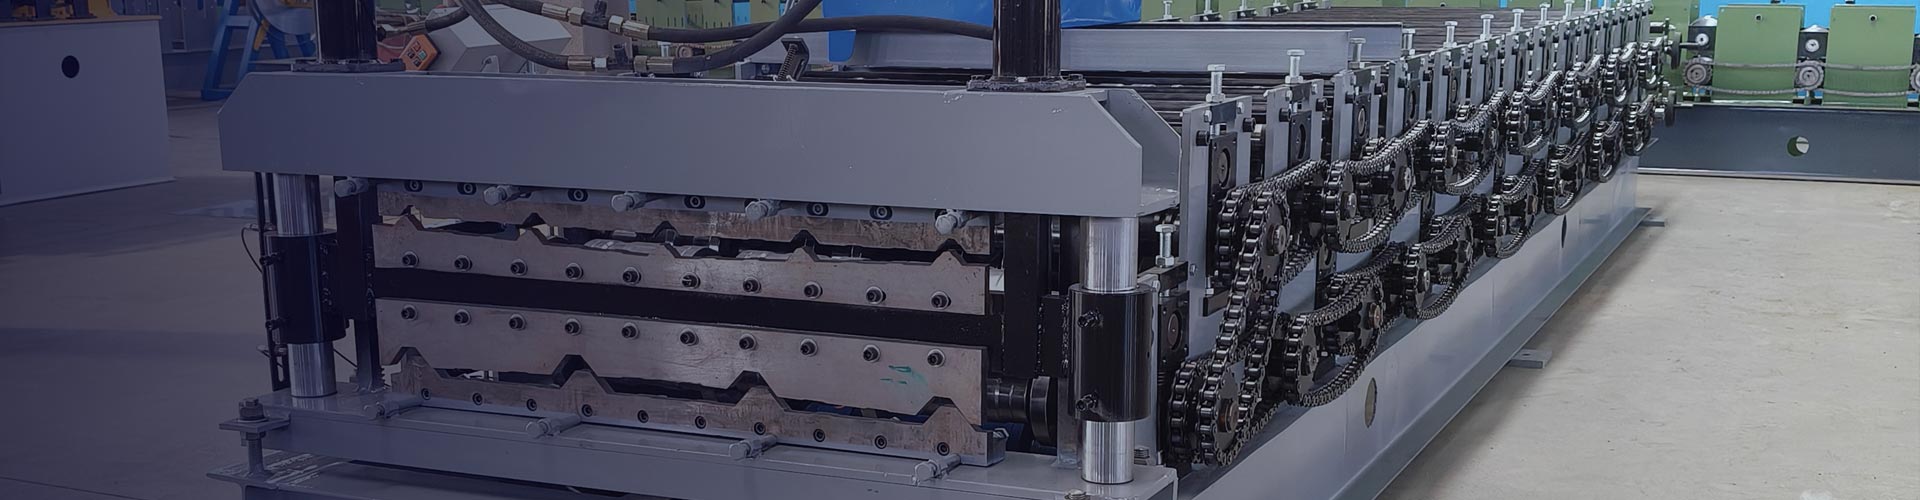
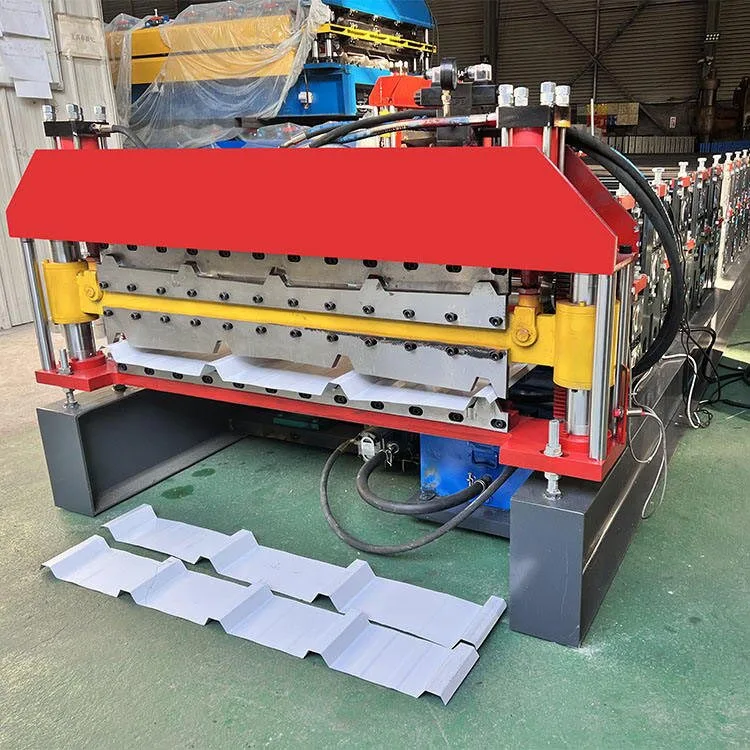
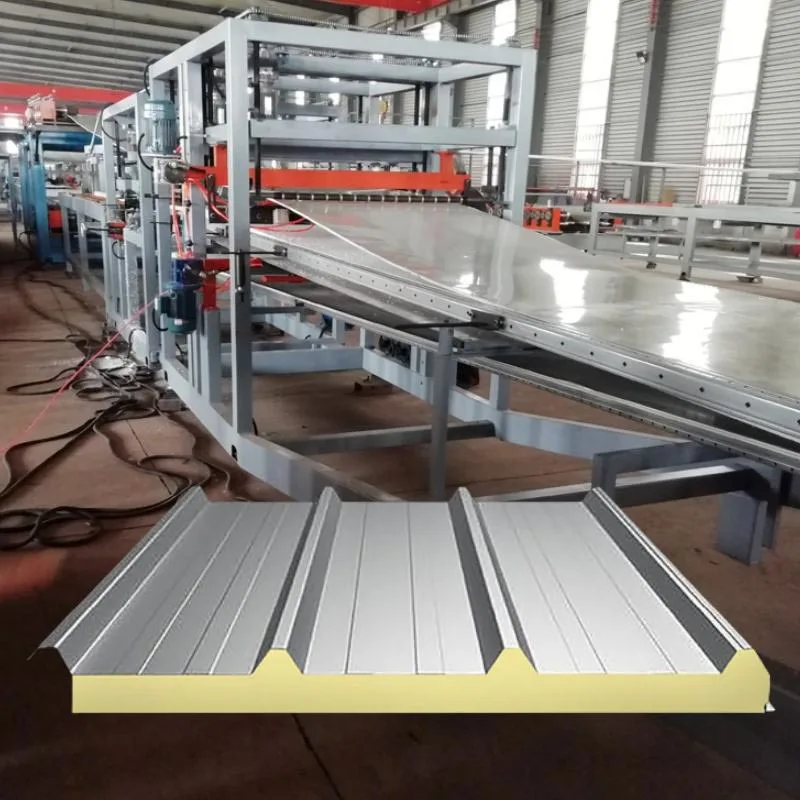
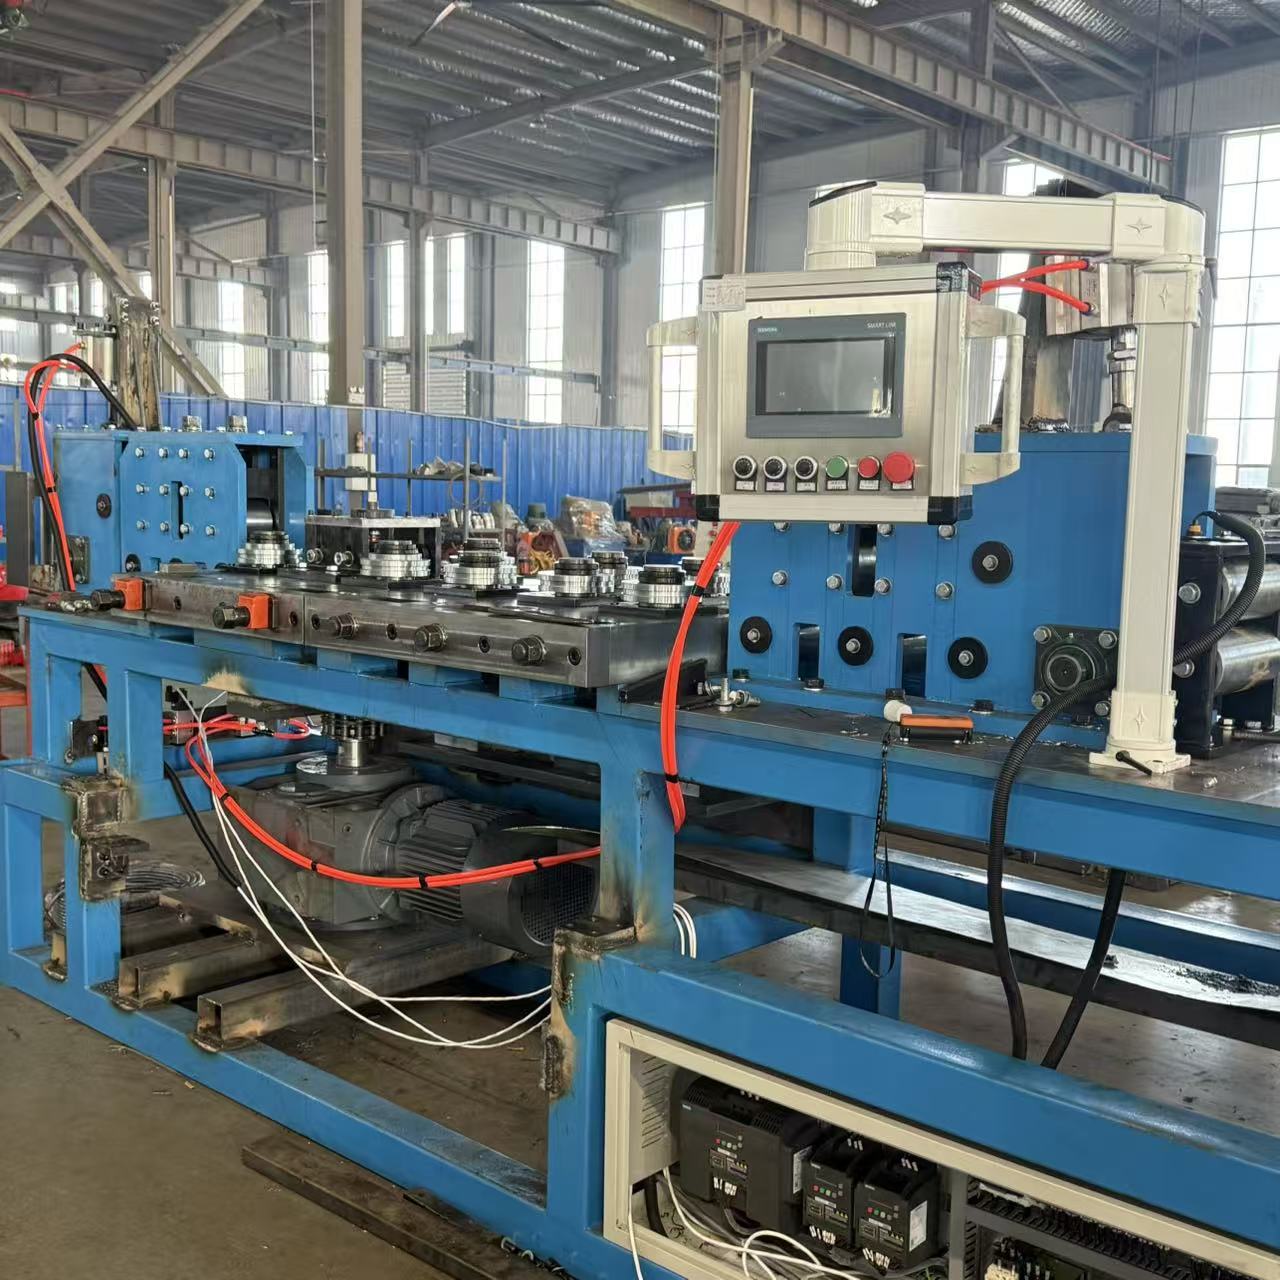
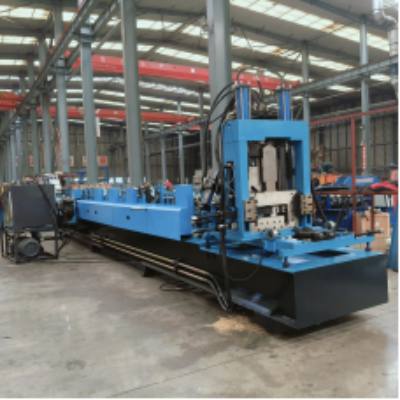
Den genomgående 38-50 mm lätta stålbultens rullformningsmaskin tillverkad av Parfu International Trading Co., Ltd. är en specialiserad industriutrustning. Den är designad för automatiserad, kontinuerlig produktion av byggnadsramar. Dessa ramar är gjorda av kallformat stål. Maskinen bearbetar råstålsrullar. Det förvandlar dem till exakta, höghållfasta strukturella komponenter.
Denna specifika lätta stålinramningsmaskin genom 38-50 mm lätta stålbultarformningsmaskin fokuserar på "huvudbenet". I konstruktion,
detta är också känt som "C-Stud" eller "Channel Stud". Det är den primära vertikala eller horisontella delen i en ljusmätare
stålram. Beteckningen "38-50" hänvisar till dubbens bandjup. Detta innebär att den producerar reglar med en banhöjd
på 38 millimeter till 50 millimeter. Banan är den plana centrala delen av den C-formade regeln.
I hjärtat av modern lätt stålkonstruktion (LSS) konstruktion, denna lätta stålrammaskin genom 38-50 Main
Bone Equipment automatiserar tillverkningen för felfria, identiska komponenter – vilket säkerställer kvalitet och påskyndar projektet
leverans.
Denna lätta stålrammaskin genom 38-50 huvudbenutrustning är ett rullformningssystem. Maskinen är
konfigurerad som en lång tandemlinje av flera arbetsstationer. Denna inställning möjliggör en sömlös, kontinuerlig och högst
automatiserat arbetsflöde från början till slut.
Kärnkomponenter
Uncoiler / Decoiler: Hela produktionsprocessen är beroende av avrullningsstationen för en felfri start. Designad
för maximal tillförlitlighet säkrar den den tunga spolen, matar materialet smidigt och använder exakt spänningskontroll
för att förhindra defekter. Detta garanterar ett konsekvent och oavbrutet materialflöde, vilket skapar förutsättningar för optimal linje
prestanda.
Inmatningsguide: Det här avsnittet styr det platta stålbandet. Den justerar den perfekt för inträde i den första formningen
station. Precision här är nyckeln till en rak, exakt slutprodukt.
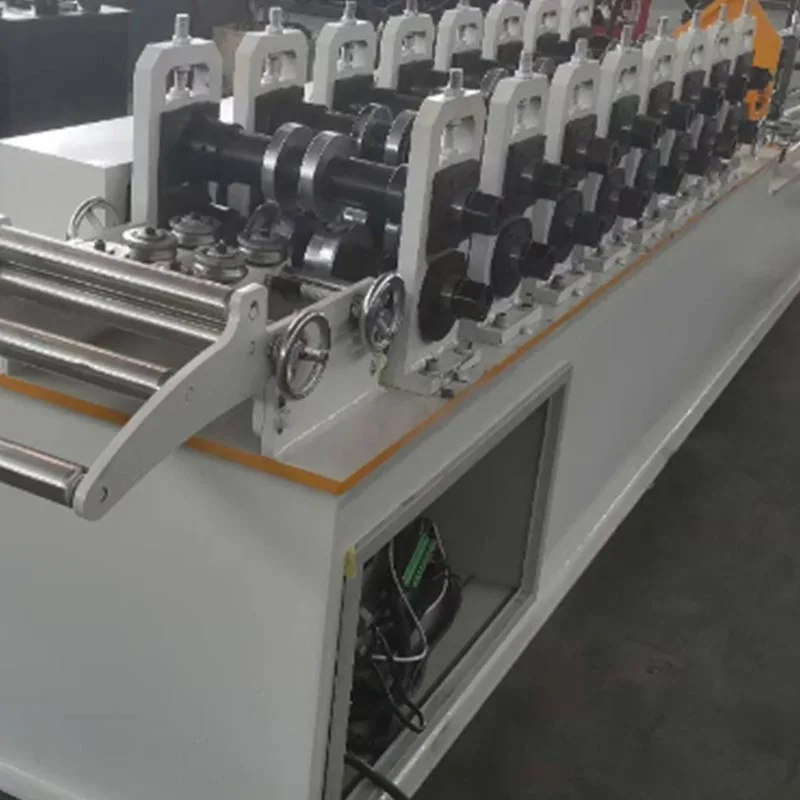
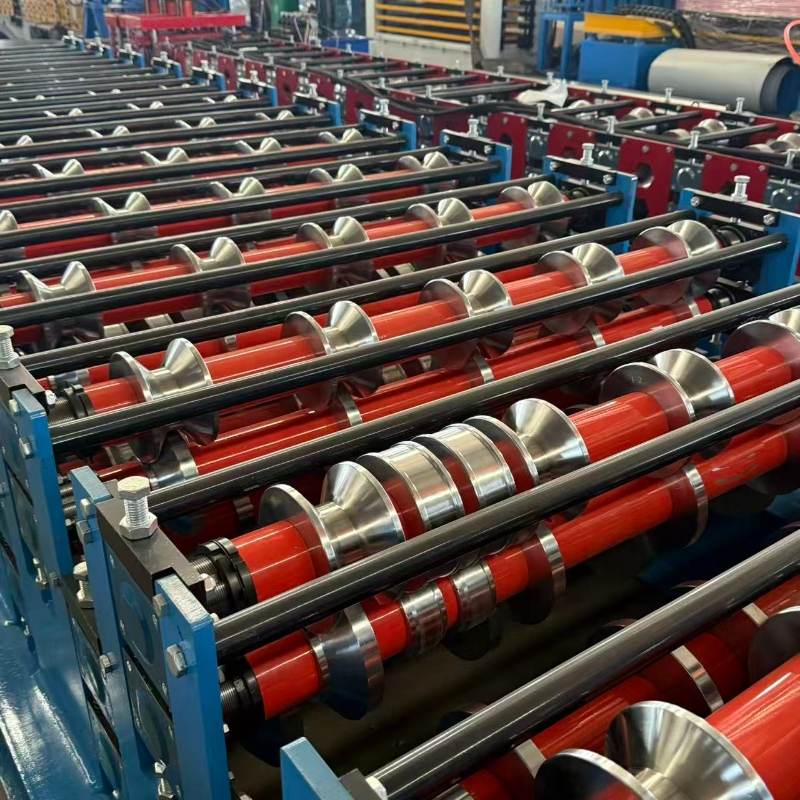
Rullformningsstationer: Formningsprocessen är gradvis. Ett stort antal stationer (18-22) gör varje krök liten och
kontrolleras. Resultatet är en jämn, exakt och högkvalitativ C-profil.
Det totala antalet stationer (vanligtvis 18-22) dikterar jämnheten och precisionen för den slutliga profilen.
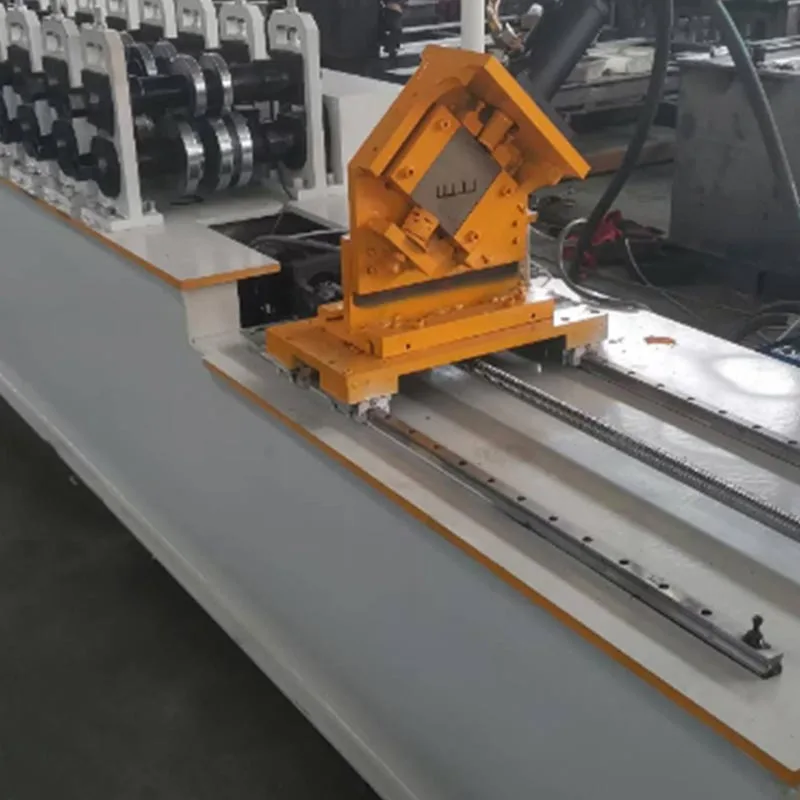
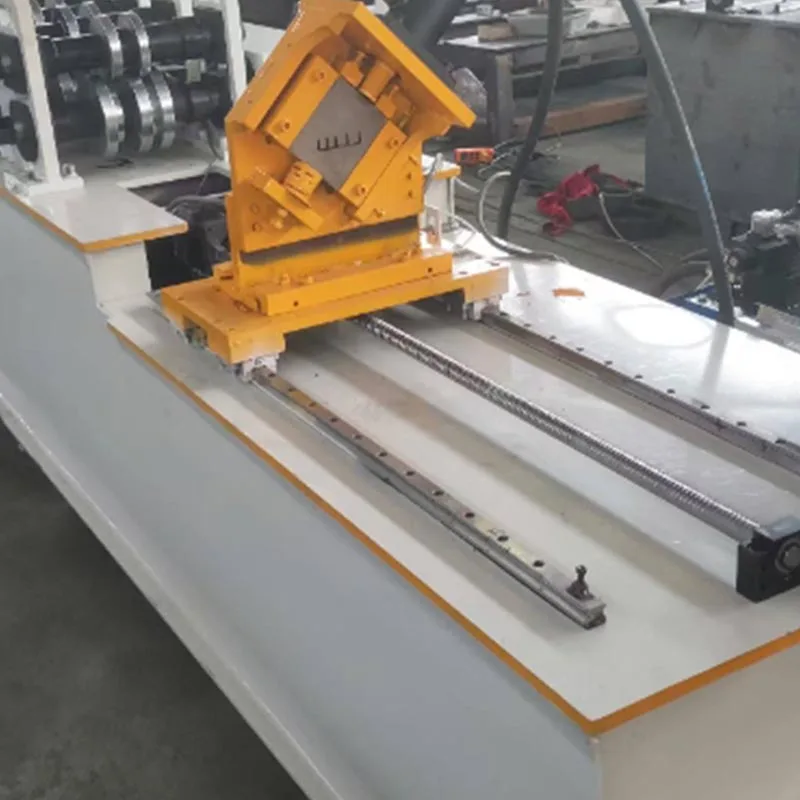
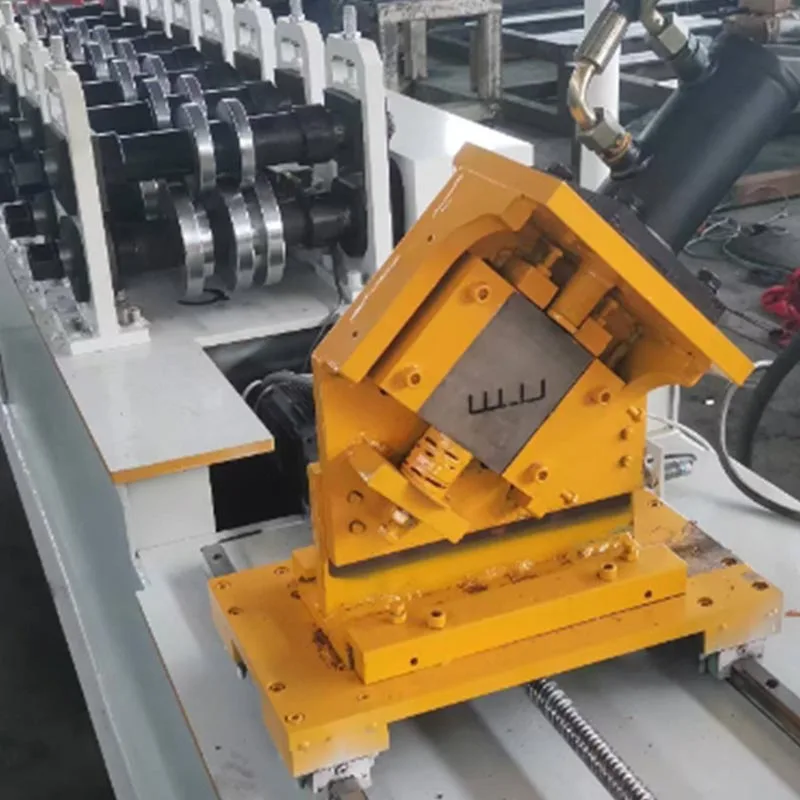
Punching & Notching Unit: Detta är ett kritiskt delsystem. Den är vanligtvis placerad efter den initiala formningen
etapper. Hydrauliska eller servodrivna stansar skapar hål i tappens liv. Dessa hål är för elektriska
ledningar, VVS-rör och mekaniska tjänster. De kan också skapa skåror för att ansluta spår eller andra dubbar.
Denna enhet är fullt programmerbar.
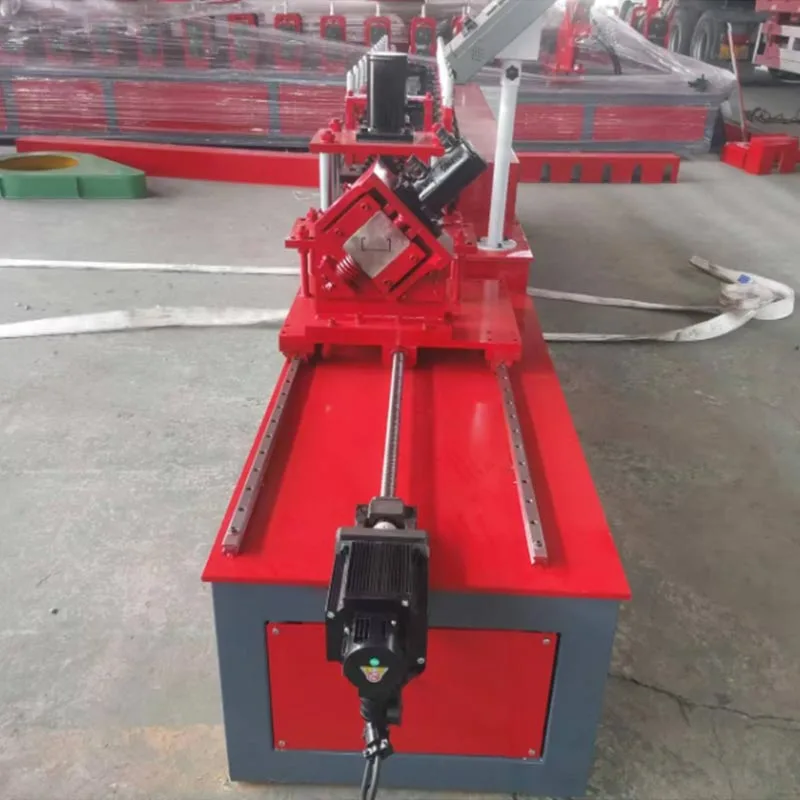
Klippsystem: Efter att dubben är helt formad skärs den till önskad längd. Två huvudtyper används:
Flying Cut-Off: Som den mest effektiva metoden synkroniseras den exakt med den rörliga remsan för att ge rena snitt
i full produktionshastighet, vilket eliminerar stillestånd och möjliggör kontinuerlig drift med hög hastighet.
Stationär cut-off: Ett kostnadsmedvetet val med en stopp-och-klipp-metod. Den är långsammare men ändå mycket pålitlig och fungerar som en
pragmatisk lösning för standardmaskiner eller produktionsmiljöer med lägre hastighet.
Styrsystem (PLC & HMI): Hela maskinen hanteras av en programmerbar logisk styrenhet (PLC). Operatören
interagerar med systemet genom ett Human-Machine Interface (HMI), vanligtvis en pekskärm. Här skriver operatören in
alla parametrar. Detta inkluderar dubbens längd, kvantitet och placering och typ av hål. Systemet är intelligent
och användarvänlig.
Output-tabell / Run-Out-tabell: Produktionslinjen slutar här. Färdiga C-studs anländer, staplas snyggt och sedan
transporteras till byggarbetsplatsen.
Vilka egenskaper har denna produkt?
Användningen av denna 38-50 mm lätta stålbultformningsmaskin erbjuder transformativa fördelar jämfört med
traditionella metoder.
Extremt hög produktionseffektivitet: Den arbetar i hög hastighet och producerar hundratals meter dubbar varje timme.
Denna produktion överträffar vida alla manuella metoder. Den säkerställer en snabb och jämn tillförsel av material för alla projekt
tidslinjen.
Överlägsen precision och konsistens: Varje dubb som produceras är identisk. Dimensionstoleranserna är extrema
tätt. Detta eliminerar mänskliga fel och variation. Det leder till snabbare, enklare och mer exakt montering på plats.
Det finns inga felpassningar eller bortkastade material.
Betydande materialbesparingar: Vår avancerade tillverkningsteknik ger högsta materialkostnadseffektivitet. Det
inriktar sig på slöseri på ett holistiskt sätt, vilket minimerar skrot från skärning och stansning samtidigt som man förhindrar fel. Detta integrerade
Metoden garanterar optimal resursallokering, vilket säkerställer att ditt material når sin fulla potential.
Anmärkningsvärd flexibilitet och anpassning: Denna lätta stålrammaskin genom 38-50 huvudbensutrustning
kombinerar flexibilitet med fullständig anpassning. Den växlar enkelt mellan profiler och kan programmeras med
specifika stansmönster, vilket gör den perfekt för att förverkliga unika arkitektoniska mönster.
Minskade arbetskostnader och kompetensberoende: Automatisering ger mer än kostnadsbesparingar; det bygger en strategisk
fördel. Det minskar beroendet av ett stort, specialiserat team. Detta skyddar din verksamhet från en instabil arbetsmarknad
och låser förutsägbarheten.
Förbättrad strukturell styrka: Kallformningsprocessen stärker stålet genom arbetshärdning, därigenom
ökar dess sträckgräns vid de kritiska böjpunkterna. Resultatet är tydligt: överlägsen styrka och förbättrad
hållbarhet jämfört med konventionell skärning och svetsning.
Integration med BIM- och CAD-programvara: Moderna maskiner kan importera designfiler direkt. De kan ta data från
Byggnadsinformationsmodellering (BIM) eller datorstödd design (CAD) programvara. Detta skapar en sömlös
digitalt till fysiskt arbetsflöde. Det minskar ytterligare fel och sparar tid.
Ansökan
Denna 38-50 mm lätta stålbultformningsmaskin är mångsidig. Den serverar ett brett utbud av
byggsektorerna.
Bostadskonstruktion: Detta system är en idealisk lösning för att bygga hus, radhus och låghus
lägenhetskomplex. Det möjliggör en effektiv produktion av hela strukturella skelettet, inklusive väggar, golv,
och takstolar.
Kommersiella byggnader: Det används för kontor, butiker, hotell och skolor. Det öppna webbutrymmet i reglarna är
idealisk för att dölja omfattande el- och VVS-tjänster i väggar och tak.
Industribyggnader: Den är lämplig för lager, fabriker och logistikcentra. Dessa strukturer använder ofta
stora spännvidder och kräver stark, hållbar inramning.
Invändiga skiljeväggar: För kommersiella och kontorsinteriörer är behovet av icke-bärande skiljeväggar
universell. Våra system möter denna efterfrågan direkt genom att möjliggöra snabb, exakt produktion av all nödvändig metall
dubbar och spår, vilket avsevärt effektiviserar inpassningens tidslinje och minskar arbetskostnaderna.
Renovering och modulär konstruktion: Det är denna precision som möjliggör pålitlig tillverkning av hela väggen
paneler i fabriksmiljö, som sedan transporteras till byggarbetsplatsen för snabb och sömlös slutlig
montering.
Arbetsflödet för produktionsprocessen
Operationen är en strömlinjeformad, sekventiell process.
Steg 1: Materialladdning. En gaffeltruck eller kran placerar en spole av galvaniserat stålband på decoilern. Den fria
änden av spolen matas in i inmatningsguiden.
Steg 2: Parameterinställning. Med sitt intuitiva HMI är systemet enkelt att köra. Detta är ställ-och-glöm-operation.
Definiera parametrarna. Maskinen hanterar resten och levererar precision felfritt.
Steg 3: Rullformning. Maskinen startas. Stålbandet färdas genom valsformningsstationerna. Vid varje
station, böjs den successivt från en platt remsa till sin slutliga C-formade profil.
Steg 4: Stansning och hackning. Profilen är placerad. Stansenheten aktiveras. Den levererar varje hål och
hacka med precision. Manuella fel elimineras. Komponentkompatibilitet är säkerställd.
Steg 5: Kapa till längd. Dubben rör sig framåt. Kuttern matchar sin hastighet. Ett rent snitt görs. Kuttern
återställs omedelbart. Produktionslinjen stannar aldrig upp. Effektiviteten är maximerad.
Steg 6: Utmatning och stapling. Färdiga C-studs lämnar linjen. De flyttar till utgångstabellen. De staplas sedan eller
samlas in. Det sista steget är paketering och frakt.
Konventionella tekniska parametrar
Parameter
Beskrivning / Värde
Profiltyp
C-Stud (U-Channel), eventuellt även U-Track
Webbhöjdsintervall
38 mm till 50 mm (eller 1,5" till 2")
Flänsbredd
Vanligtvis 35 mm till 75 mm, beroende på design
Materialtjocklek
0,4 mm till 1,2 mm (20-12 gauge)
Råmaterial bredd
Cirka 100 mm till 200 mm (beroende på slutliga profilmått)
Rullformningsstationer
18 till 22 stationer
Drivkraft
Huvudmotor 7,5 kW till 15 kW (10 hk till 20 hk)
Stanskraft
Hydraulaggregat, 3 kW till 5,5 kW
Skärmetod
Höghastighets flygavstängning med hydraulisk eller servodrivning
Produktionshastighet
15 till 30 meter per minut (ca 50 - 100 fot per minut)
Skicka en förfrågan till Parfu för att få pris- och projektinformation för rullformningsmaskiner, smörgåspanelmaskiner, rullformningsmaskiner tillbehör. Vi garanterar svar inom 24 timmar.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.Sekretesspolicy