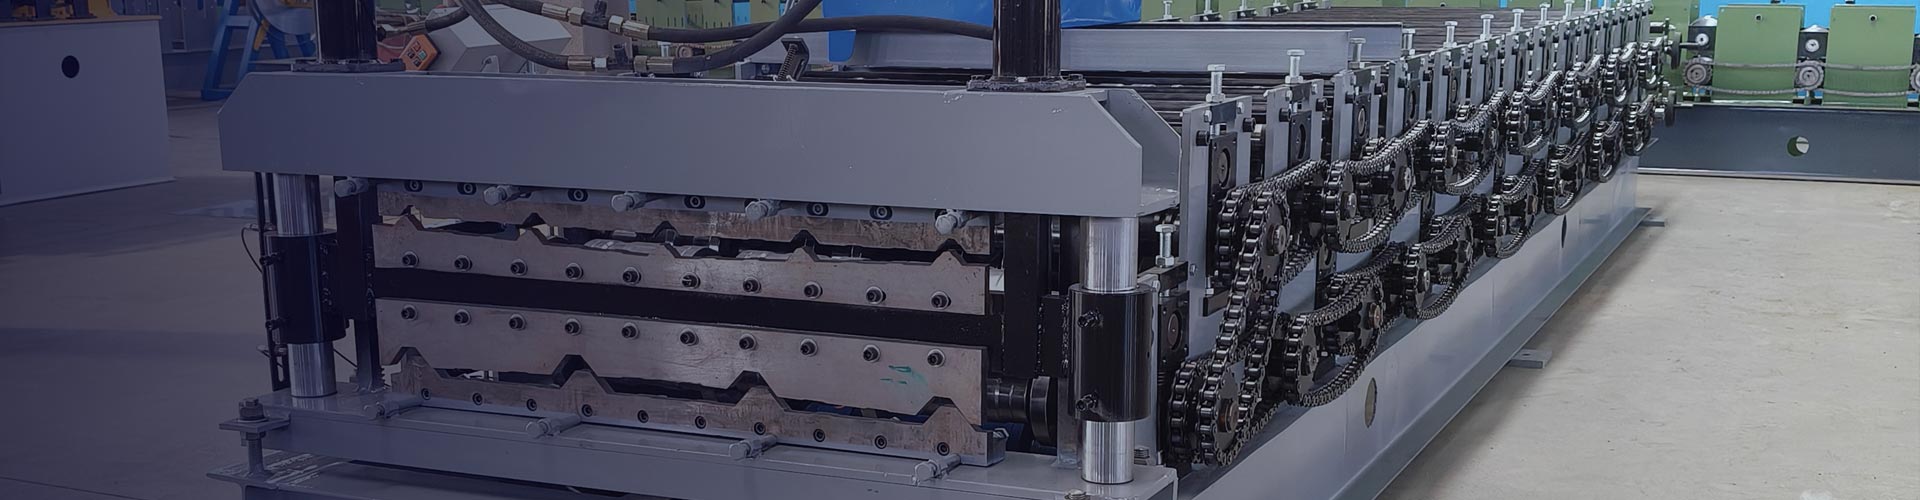
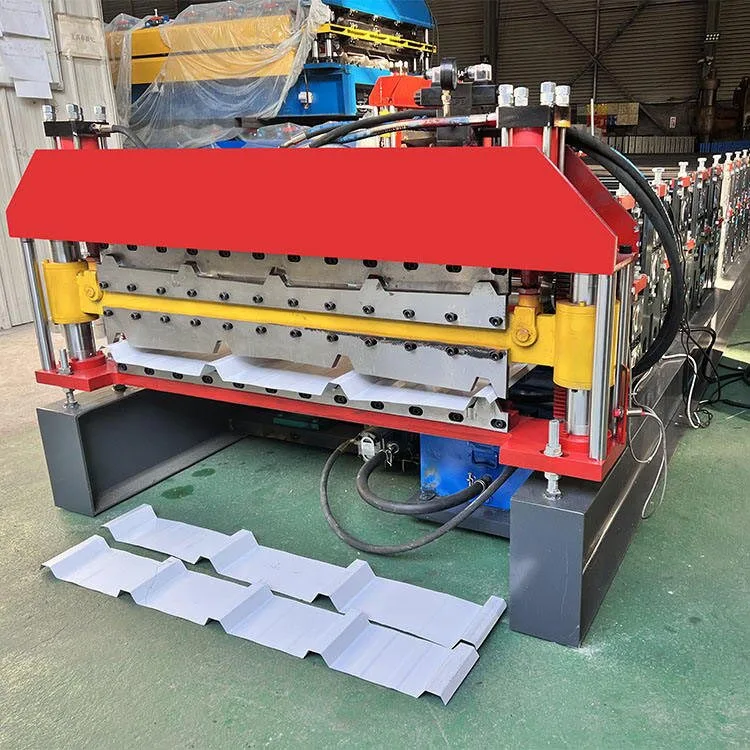
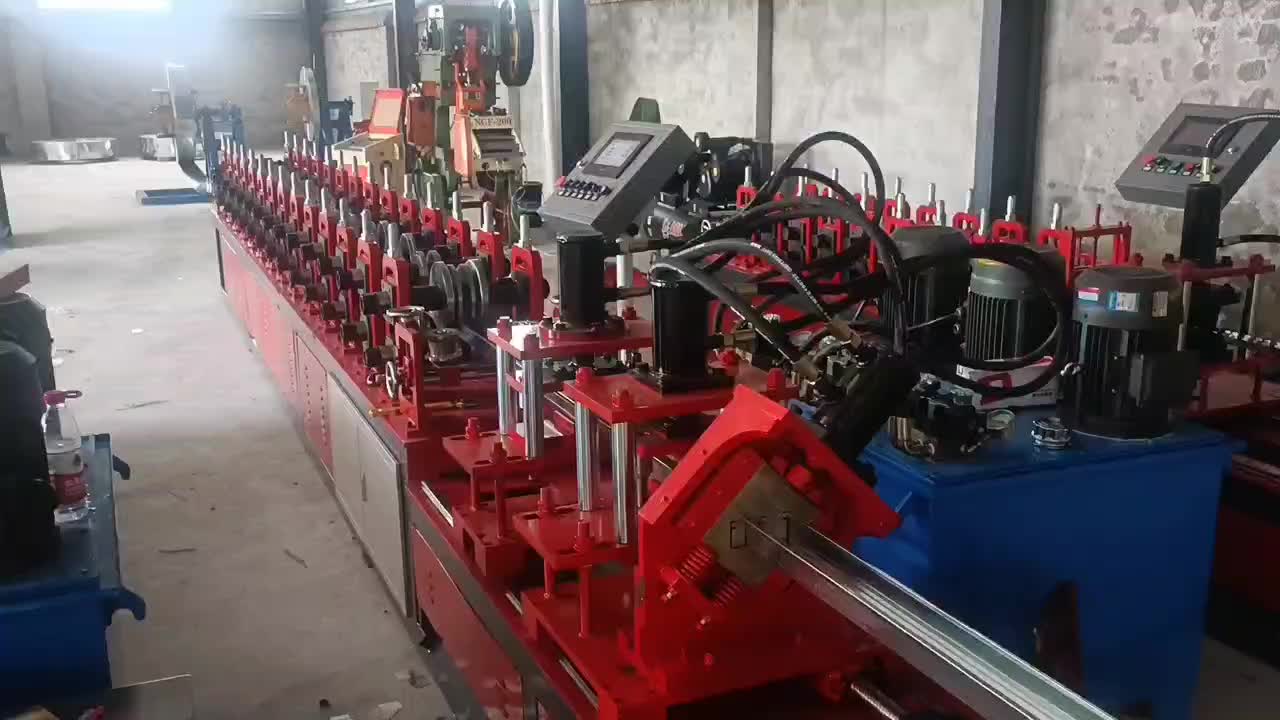
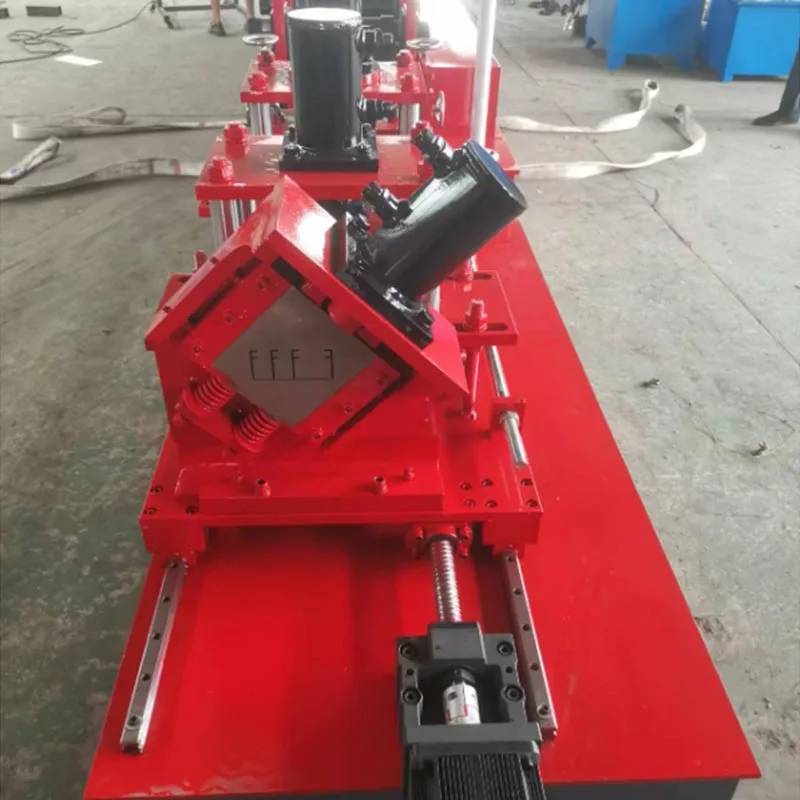
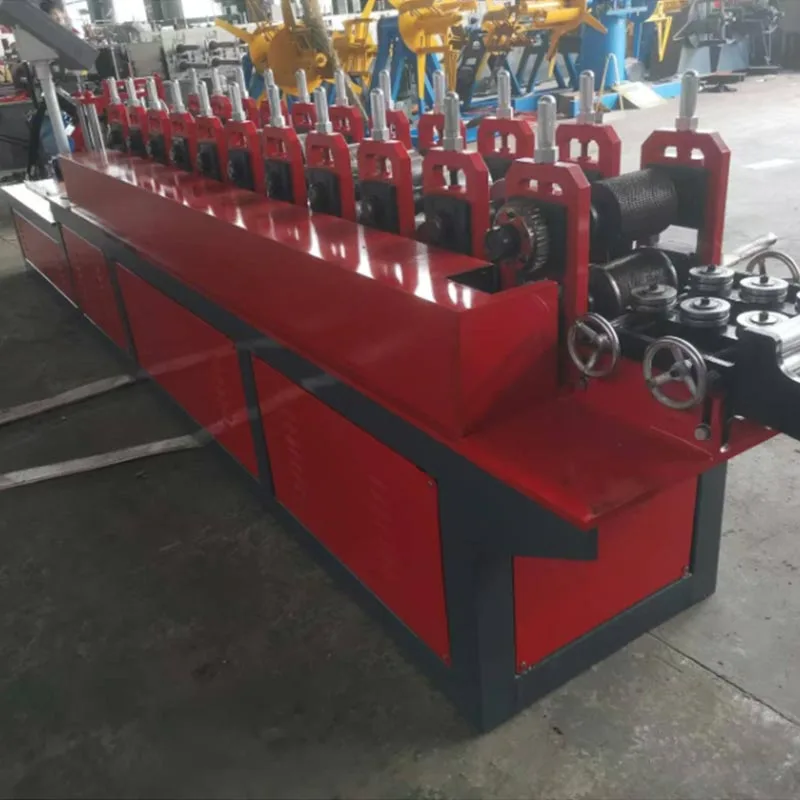
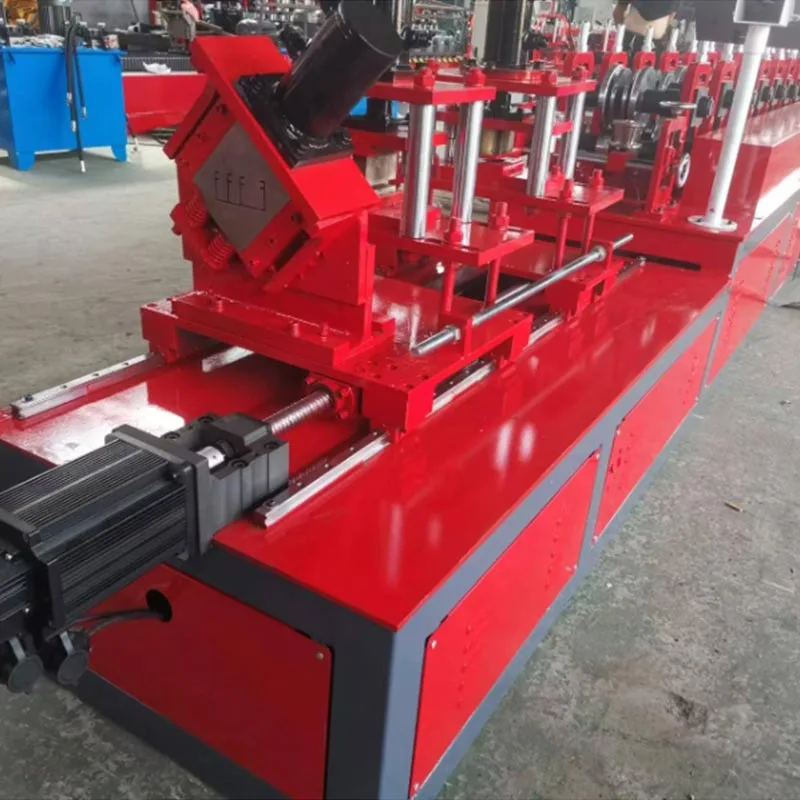
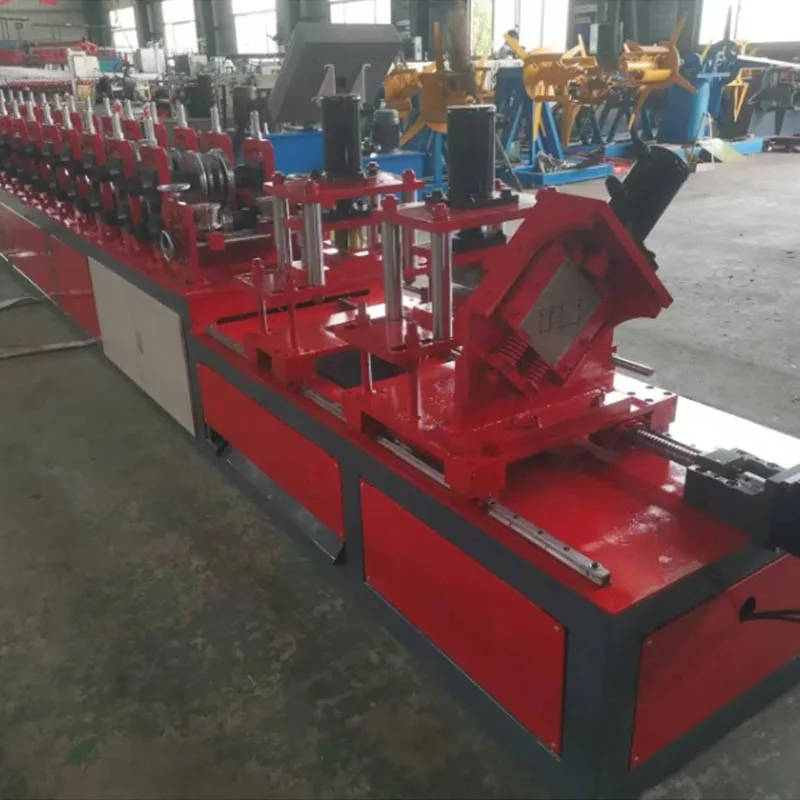
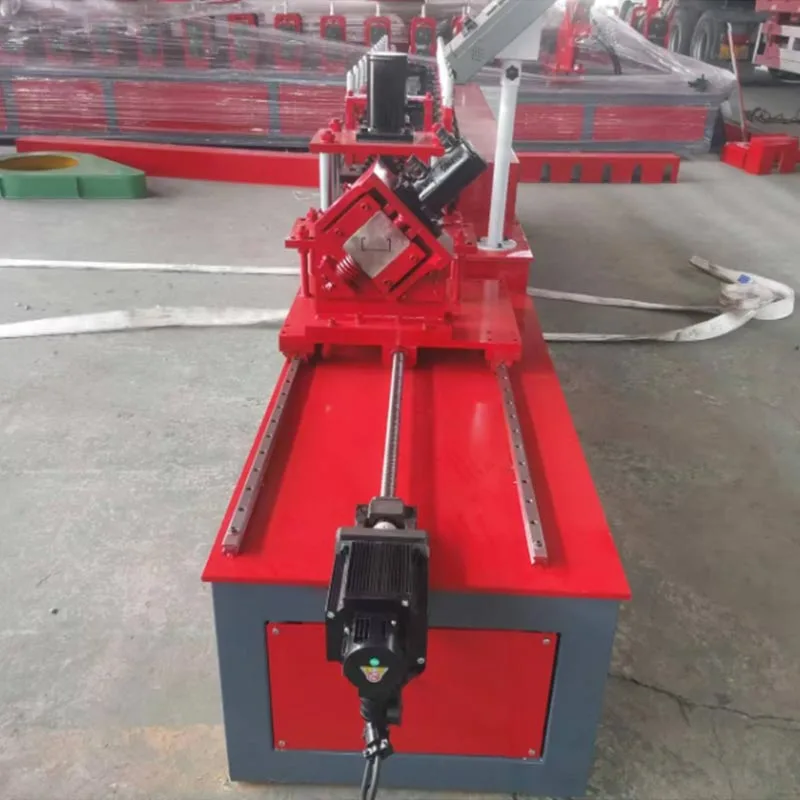
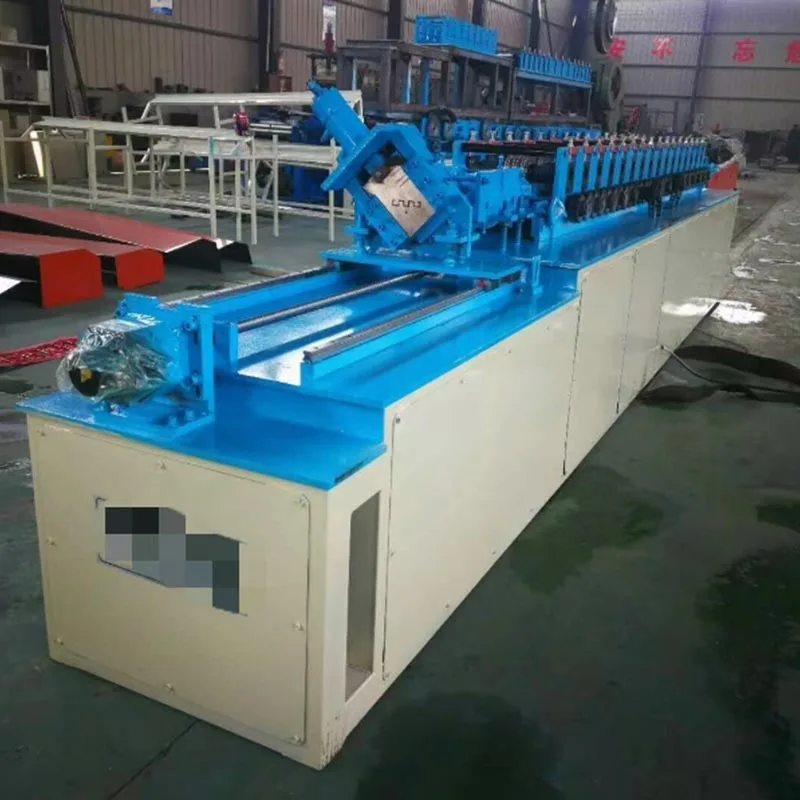
Light Steel Keel Machine Two-in-One Machine tillverkad av Parfu International Trading Co., Ltd. är en avancerad industriell utrustning. Den är designad för byggbranschen. Denna maskin producerar två viktiga inramningskomponenter. Dessa är vertikala dubbar och spår (även kallade topp- och bottenlöpare eller himmel- och jordköl).
Traditionellt krävde dessa profiler två separata maskiner. Detta nya två-i-ett-system kombinerar båda funktionerna. Det
är
en mycket effektiv och platsbesparande lösning. Light Steel Keel Machine Two-in-One Machine formar dessa komponenter av
lindad
galvaniserade stålband. Det fungerar med hög precision och hastighet.
Denna maskin är avgörande för moderna gipsväggar och lätta stålramskonstruktioner. Det
hjälper
skapa skelettet för väggar och tak. Dess integrerade design representerar ett betydande steg framåt i byggandet
materialtillverkning.
Detaljerad beskrivning
Light Steel Keel Machine Two-in-One Machine är ett komplett rullformningssystem. Det är ingen enkel maskin. Processen
börjar vid uncoiler (pay-off stativ). Dess uppgift är att hålla råmaterialspolen och mata in den smidigt i
produktionslinje.
S. Detta är utgångspunkten.
Den rymmer den stora spolen av råmaterial. Materialet är vanligtvis galvaniserat stålband. Uncoilern matar
stripa in i maskinen smidigt och konsekvent. Den har ofta en bromsmekanism. Detta förhindrar att spolen
rullar ut för snabbt.
B. Styr- och utjämningsanordning
Denna enhet korrigerar kurvor och tar bort vridningar från stålbandet. Det plattar ut materialet innan formningen
process. Detta är viktigt för att göra raka och exakta produkter.
C. Servodriven decoiler (tillval men vanlig)
Detta är ett sofistikerat utfodringssystem. Den använder en servomotor för högprecisionskontroll. Det drar materialet
framåt i exakta längder. Detta är viktigt för att skära till längdprocessen. Det säkerställer varje dubb och spårbit
är samma specificerade längd.
D. Huvudvalsformningsstationen
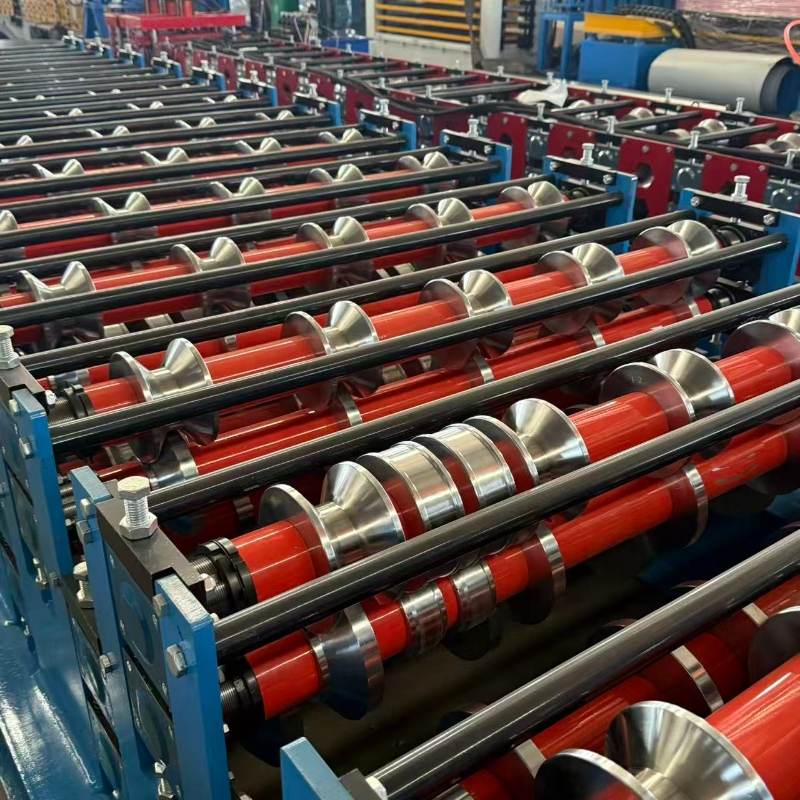
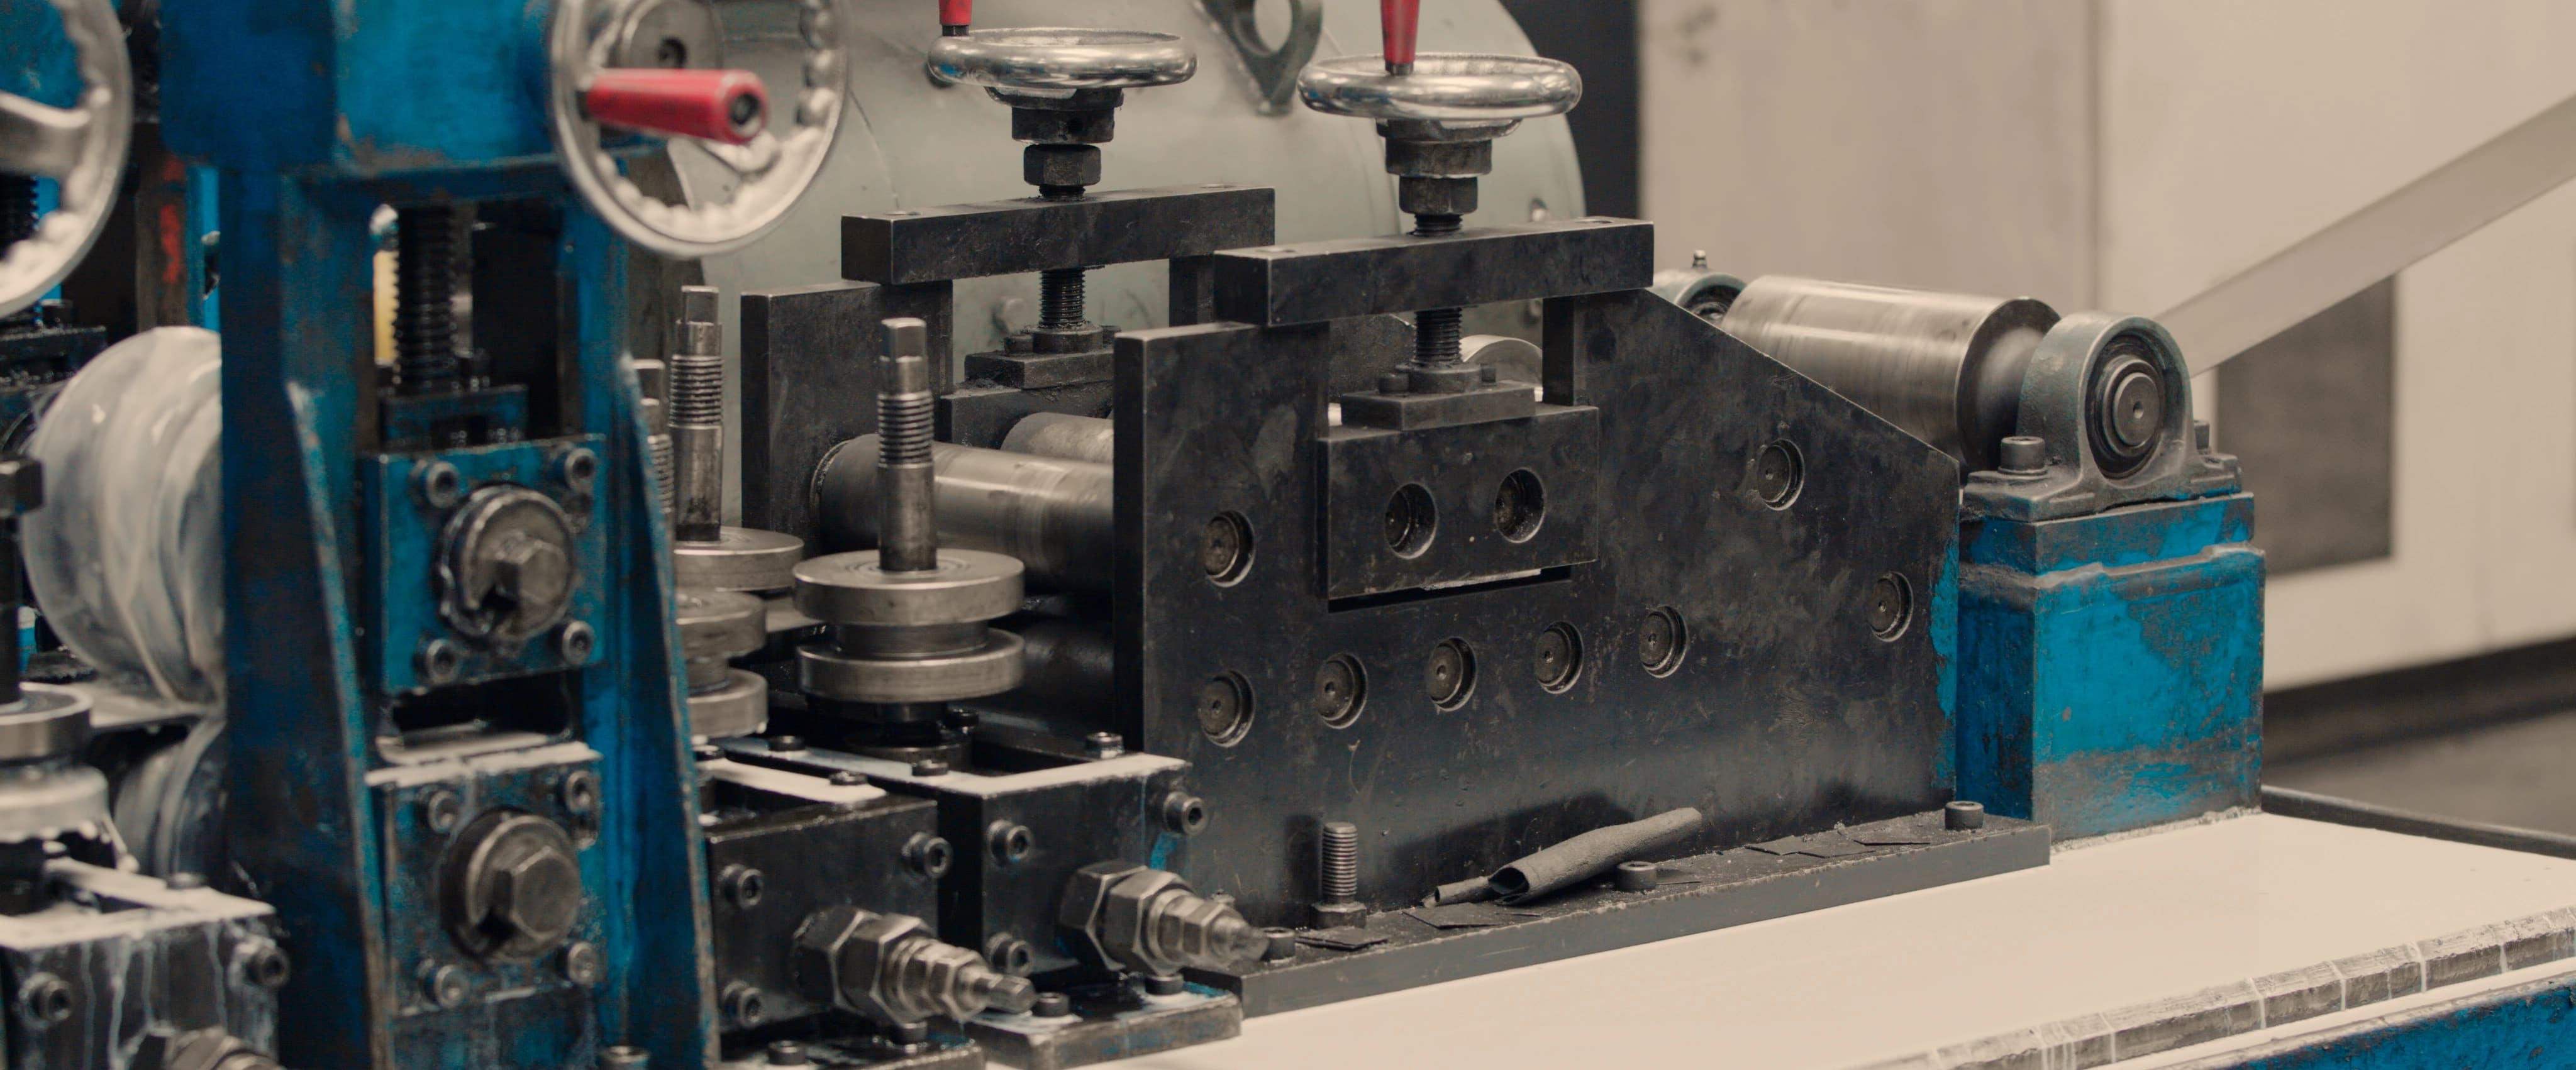
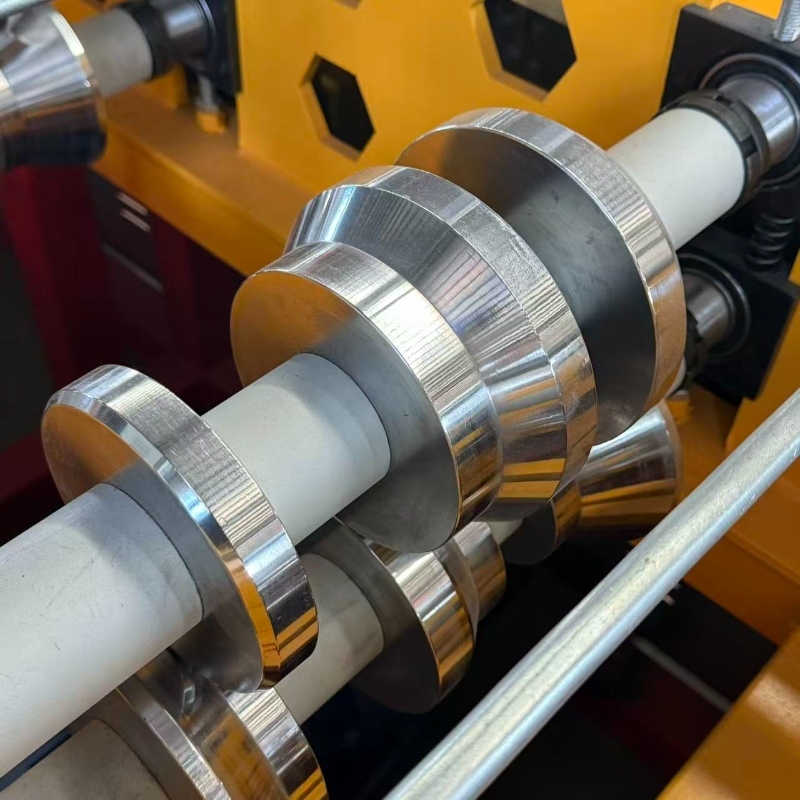
Detta är hjärtat i maskinen. Den består av en serie valsverksställ. Varje stativ har en uppsättning härdade
stålrullar (dyser). Formen på dessa rullar är specifik.
Remsan passerar genom varje på varandra följande stativ. Vid varje steg böjer rullarna gradvis stålet. De formar den
in i den slutliga profilen. För en två-i-ett-maskin är denna station utformad för att bilda både dubb- och spårprofiler.
E. Profilväxlingsmekanism
Detta är kärnfunktionen som gör den "två-i-ett". Det är inte två maskiner som är ihopskruvade. Det är en intelligent
systemet. Bytet kan göras på två primära sätt:
Manuellt rullbyte: Operatören byter fysiskt några av rullarna i formningsstationen. Denna metod är
kostnadseffektivt. Den är lämplig för fabriker som inte behöver byta profil särskilt ofta.
Automatisk/servoväxling: Detta är ett mer avancerat system. Maskinen använder servomotorer för att växla in vissa rullar
och ur position. Omställningen görs via kontrollpanelen. Det är snabbt och kräver minimalt manuellt arbete.
Detta minskar avsevärt stilleståndstiden mellan produktionskörningarna.
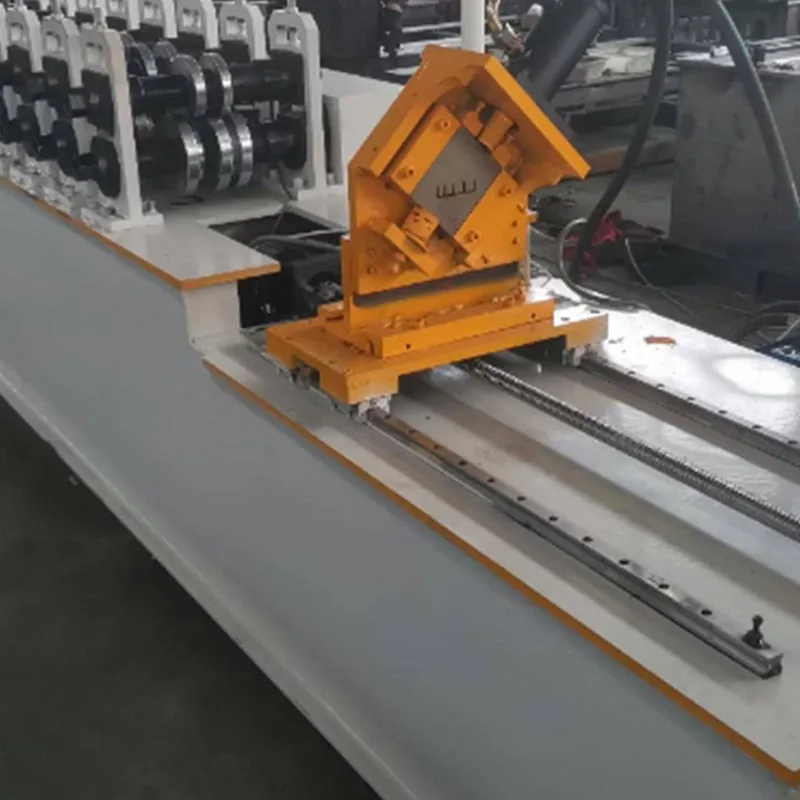
F. Stansnings- och notchningsenhet
Dubbar behöver ofta hål för VVS och elektriska ledningar. Spår kan behöva skåror för sammanfogning eller förstärkning.
Denna enhet är utrustad med hydrauliska eller pneumatiska stansar. Det skapar dessa hål och skåror med hög noggrannhet.
Stansmönstret är programmerbart.
G. Skärsystem
Efter att profilen är helt formad skärs den i längd. Detta görs vanligtvis genom en höghastighets hydraulisk flygning
kapsåg. Skäraren rör sig med materialet. Den ger ett rent, gradfritt snitt. Sedan återgår den till sin start
position för nästa bit. Klipplängden ställs in i styrsystemet.
H. Utmatningsbord och staplare
De färdiga reglarna eller spåren transporteras ut ur maskinen. En utdatatabell tar emot dem. Ofta en automat
staplaren räknar bitarna. Den buntar ihop dem i snygga staplar för enkel hantering och frakt. Detta automatiserar finalen
steg i processen.
Standardparametrar
Parametrarna för dessa Light Steel Keel Machine Two-in-One Machine kan variera beroende på tillverkare och modell. Här är typiska
specifikationer:
Parameter
Specifikationsområde
Anteckningar
Materialtjocklek
0,4 mm - 1,2 mm
Vanligtvis 0,5 mm, 0,6 mm, 0,8 mm för de flesta applikationer.
Material bredd
100 mm - 200 mm
Detta hänvisar till stålspolens bredd.
Mått för färdig produkt
- Dubbdjup
50 mm - 150 mm
Vanliga storlekar: 50 mm, 75 mm, 100 mm, 150 mm.
- Spårbredd
Matchar dubbdjupet
Banan är designad för att passa dubben perfekt.
Produktionshastighet
15 - 45 meter per minut
Hastigheten beror på profilens komplexitet och maskinmodell.
Rullformningsstationer
18 - 25 stationer
Fler stationer möjliggör mjukare, mer exakt formning.
Huvudmotoreffekt
10 hk - 25 hk
Driver rullformningsstationerna.
Styrsystem
PLC med pekskärm
Märken som Siemens, Mitsubishi eller Allen-Bradley är vanliga.
Skärnoggrannhet
± 0,5 mm
Mycket hög precision för konsekventa dellängder.
Viktiga fördelar
Den kombinerar två funktioner men kräver mindre utrymme än två separata maskiner. Detta innebär ett mindre fotavtryck och
betydligt lägre kostnader för golvyta, installation och underhåll.
Det är en maskin istället för två. Detta sparar betydande fabriksgolvyta.
Den initiala investeringen är lägre än att köpa två separata maskiner.
Det minskar kostnaderna för el och underhåll.
Hög flexibilitet och snabb omställning:
Tillverkare kan enkelt växla mellan att göra dubbar och band.
Detta gör att de kan reagera snabbt på marknadens krav.
Automatisk omkoppling säkerställer sömlösa, snabba omställningar. Detta håller stilleståndstiden till ett absolut minimum.
Överlägsen produktionskvalitet:
Den integrerade designen säkerställer att dubb- och spårprofiler är perfekt matchade. Detta resulterar i en bättre passform,
starkare byggnadsram. Rullformningsprocessen skapar en konsekvent högkvalitativ produkt.
Arbetsbesparingar och användarvänlighet:
En maskin kräver bara en eller två operatörer. Den automatiserade processen minskar behovet av högutbildad arbetskraft
PLC-styrsystem gör driften enkel och intuitiv.
Ökad total produktivitet:
Hela processen, från spole till färdig pall, är en kontinuerlig och mycket optimerad resa. Detta integrerade
tillvägagångssätt ger en betydande ökning av den totala produktiviteten.
Höga hastigheter och minimal stilleståndstid leder till en större effekt per skift.
Detta ökar tillverkarens kapacitet och lönsamhet.
Applikationsscenarier
Denna lätta stålkölmaskin två-i-ett-maskin är specialiserad på att tillverka kärnkomponenterna för en rad olika
byggsystem.
Innerväggar:
Den producerar reglar och spår för icke-bärande väggar inuti byggnader. Dessa används på kontor, hotell,
sjukhus och bostadslägenheter.
Undertak:
Maskinens mångsidighet sträcker sig till att exakt tillverka huvudskenor och väggvinklar för undertaksgaller
system.
Light Gauge Steel Framing (LGSF):
I modern konstruktion är hela byggnader gjorda med kallformade stålramar. Denna maskin är specialiserad för
producera de väggramar som krävs för dessa strukturer.
Materialtillverkare:
De primära användarna är fabriker som är specialiserade på att tillverka lätta kölprofiler i stål för byggmarknaden.
De levererar dessa material till byggföretag och distributörer.
Produktions arbetsflöde
Driften av Light Steel Keel Two-in-One Machine följer en tydlig, logisk sekvens.
Steg 1: Förberedelser och installation
Placera en spole av galvaniserat stål på avrullaren. Operatören måste sedan låsa den säkert på plats. Den
den främre änden av remsan matas manuellt genom styrningen och in i den första formningsstationen. På kontrollpanelen,
operatören väljer önskad profil (dubb eller spår). Operatören ställer in önskad längd, kvantitet och
stansningsdetaljer för att konfigurera jobbet.
Steg 2: Rullformningsprocess
Huvudmotorn startar. Rullarna i varje station börjar vända. Stålbandet dras genom maskinen. Det
passerar genom varje formningsstation. Formen böjs gradvis till den slutliga C-formade (tapp) eller U-formade (spår)
profil. Om maskinen har en automatisk växel, anpassar de aktuella rullarna sig för den valda profilen.
Steg 3: Stansning och hackning
När den formade profilen rör sig framåt passerar den under stansenheten. Hydrauliska stansar sjunker. De skapar
exakta hål i dubbarnas liv eller skåror i spåren. Detta sker i en kontinuerlig rörelse.
Steg 4: Kapa till längd
Den helformade och stansade profilen fortsätter till skärområdet. En sensor känner av profilens framsida. Den
servodecoiler säkerställer att rätt längd har matats. Den flygande kapsågen klämmer fast på profilen. Den rör sig
med den. Sågbladet gör ett rent, fyrkantigt snitt. När sågningen är klar dras sågen automatiskt tillbaka och
återgår till sin exakta utgångsposition.
Steg 5: Utmatning och stapling
Den färdiga regeln eller spåret transporteras till utmatningsbordet. En automatisk räknare spårar produktionen, och en gång en
förinställd kvantitet nås, staplingsmekanismen formar dem till en snygg bunt. Denna bunt är sedan klar för
bandning och borttagning.
Steg 6: Byt och upprepa
Att byta produkter är enkelt: operatören väljer den nya profilen på HMI. Maskinen antingen självjusterar eller
leder operatören genom bytet. Produktionen upprepas sedan för den nya satsen.
Mer än en maskin, Light Steel Keel Machine Two-in-One Machine är en strategisk uppgradering: oöverträffad flexibilitet, betydande
kostnadsminskning och garanterad hög kvalitet. Genom att automatisera dubb- och spårtillverkningen gör det det möjligt för tillverkare att mötas
global efterfrågan lönsamt, vilket gör den till den definitiva tekniken för effektiv tillverkning av lättviktsstål.
Skicka en förfrågan till Parfu för att få pris- och projektinformation för rullformningsmaskiner, smörgåspanelmaskiner, rullformningsmaskiner tillbehör. Vi garanterar svar inom 24 timmar.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy