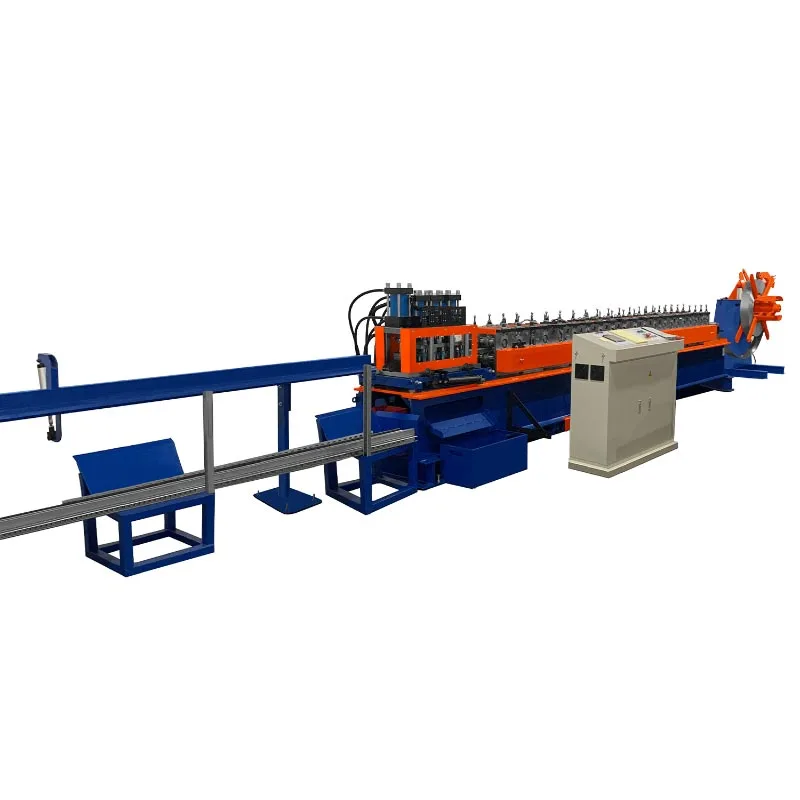
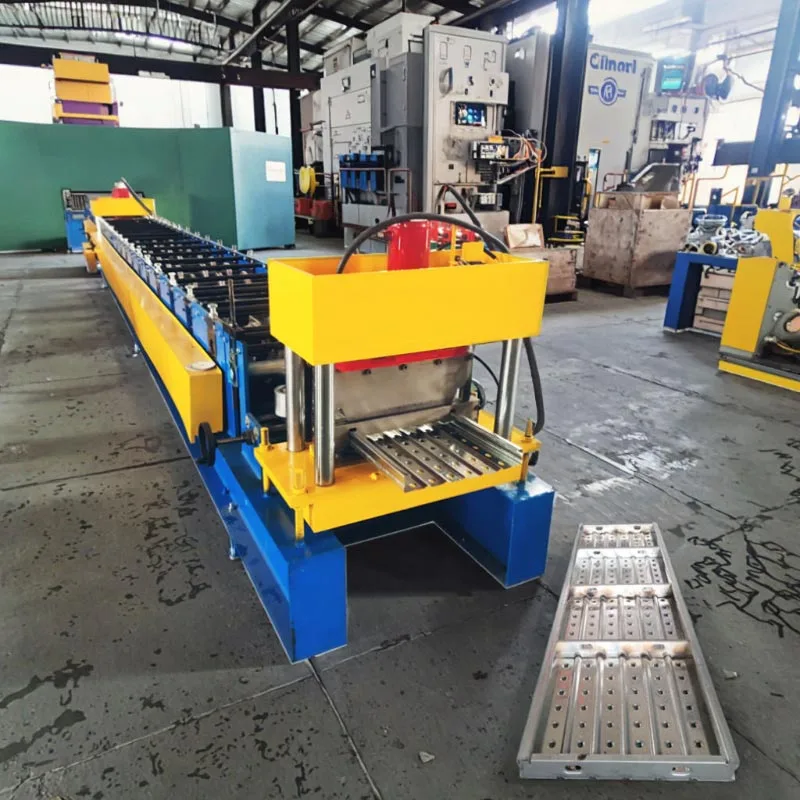
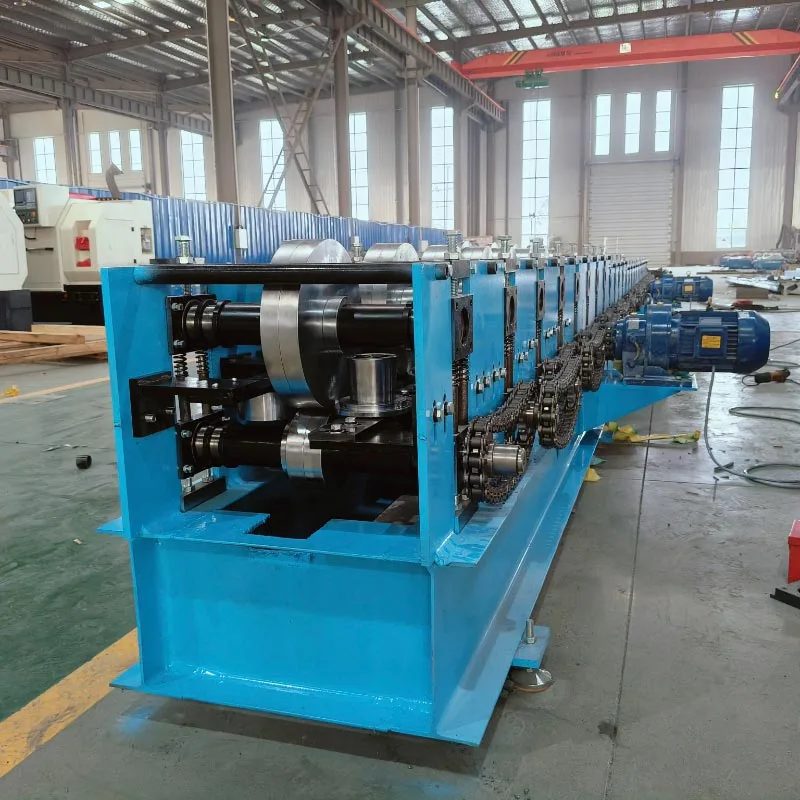
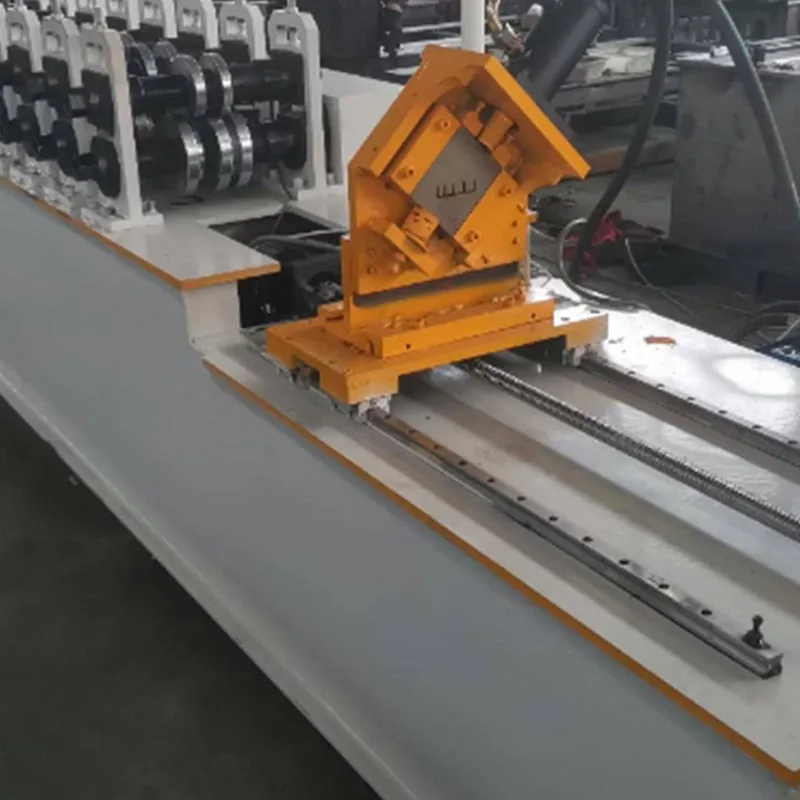
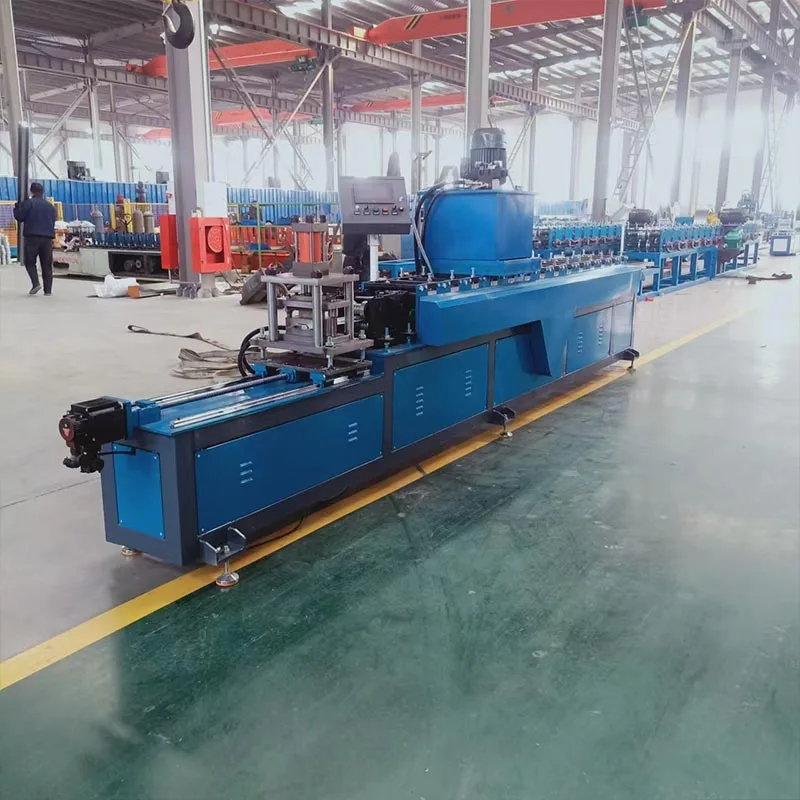
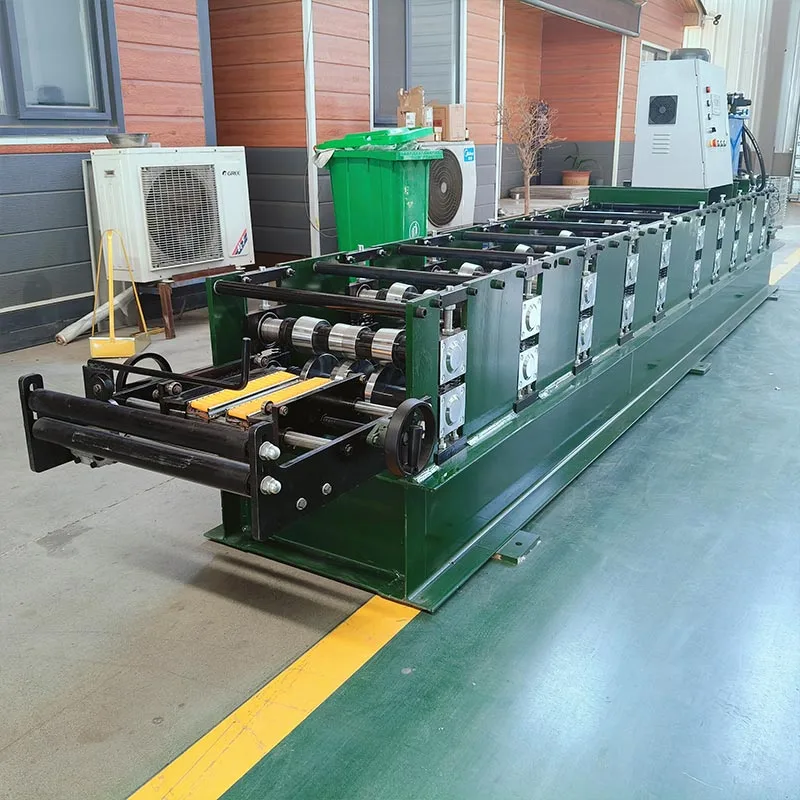
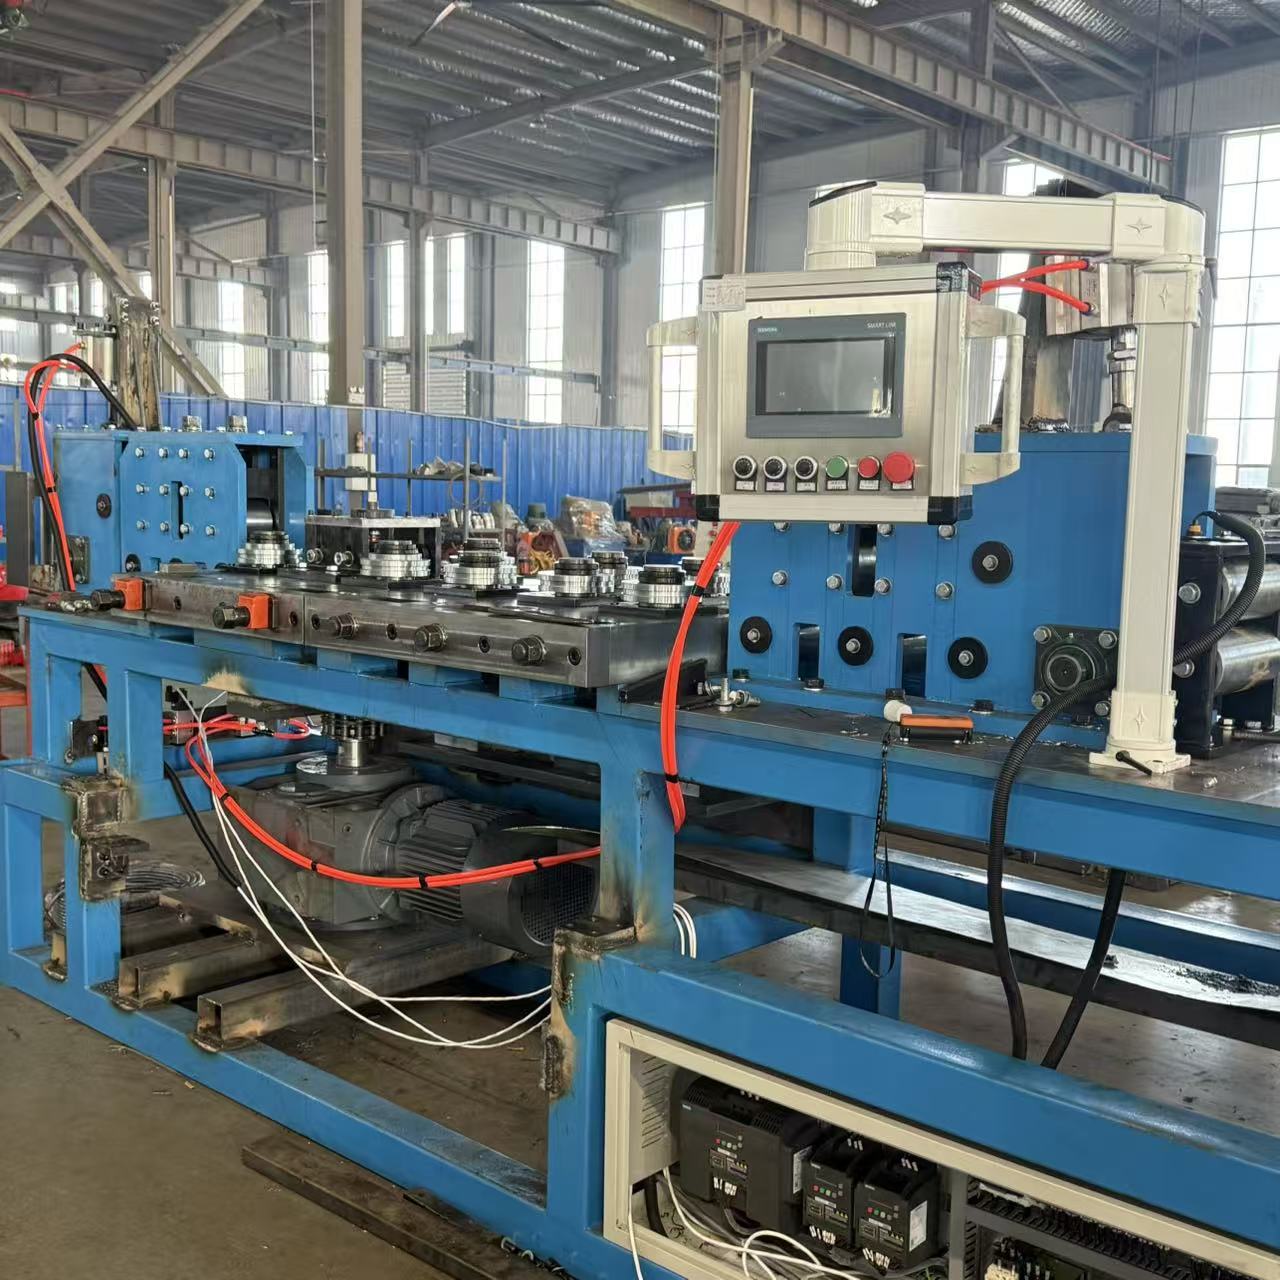
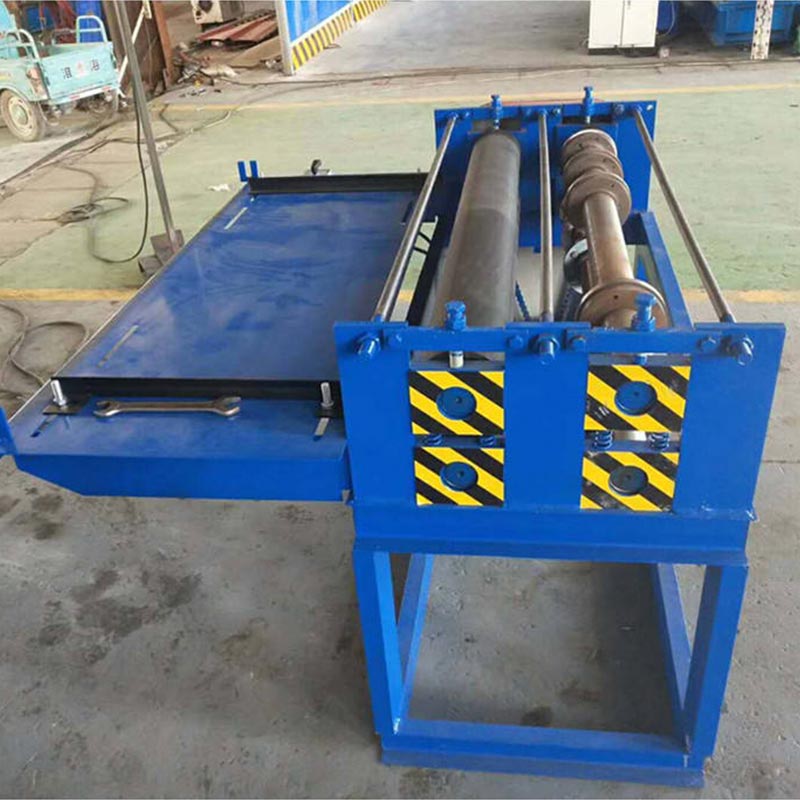
De centrala användningsstegen förskärmaskinär: förberedelse för felsökning → matning och filmpenetrering → inställning av parametrar → provmaskin igång → formell produktion → avstängning och efterbehandling. Att arbeta enligt processen kan säkerställa skärningsnoggrannhet och effektivitet.
1. Förberedelse före uppstart
Kontrollera utrustningens status: Kontrollera att strömförsörjningen och luftkällan (pneumatisk typ) förskärmaskinär normala, bladen har inga mellanrum, bladaxeln är inte lös och alla transmissionskomponenter är tillräckligt smorda.
Rengöring av arbetsområdet: Ta bort skräp runt maskinen, se till att det inte finns några hinder i lindnings- och avrullningsområdena och undvik att påverka materialets funktion.
Förbered förbrukningsmaterial och verktyg: Förbered råvarorna som ska skäras (som film, papper, fiberduk), lindningsrulle, tejp etc. och kalibrera mätverktygen (som måttband) i förväg.
2. Lastning och filmpenetrering
Fasta råmaterial: Fixera råmaterialrullen på avrullningsrullen, justera spänningen för att säkerställa jämn rotation av råmaterialrullen utan avvikelse.
Trä igenom film: Enligt maskinstyrrullens identifiering, för ena änden av råmaterialet genom styrrullen, korrigeringsanordningen, knivhållaren och dragrullen i sekvens och fixera den till sist på lindningsaxeln.
Justera inriktning: Se till att kanterna på råmaterialet är i linje med verktygshållarens referenslinje för att undvika problem som sneda snitt och ojämna bredder under skärning.
3. Parameterinställning
Ställ in skärbredd: Justera avståndet mellan verktygshållarna enligt kraven, använd mätverktyg för att bekräfta bredden på varje materialsektion och dra åt bladets fästskruvar.
Justera hastighet och spänning: Baserat på materialets egenskaper (såsom lätt töjbarhet av tunna filmer och hög spänning som krävs för tjockt papper), ställ in avlindnings-, drag- och lindningshastigheterna (rekommenderas från låg hastighet), samt lämpliga spänningsvärden för att förhindra att materialet skrynklar eller går sönder.
Ställ in lindningsparametrar: Välj lindningsmetod (såsom centrumlindning, ytlindning), justera lindningstrycket för att säkerställa att lindningen är snygg och utan löshet.
4. Testning och justering
Testkörning med låg hastighet: Starta maskinen och provkör med 10 % -30 % av den nominella hastigheten för att observera materialets körstatus.
Inspektion och korrigering: Efter att ha stoppat maskinen, mät bredden på det skurna materialet och kontrollera om kanterna är plana och fria från grader. Om det finns någon avvikelse, justera verktygshållarens position, korrigeringsparametrar eller spänning.
Upprepa maskintestet: tills skärnoggrannheten och lindningsplanheten uppfyller kraven, öka sedan gradvis hastigheten.
5. Formell produktion
Snabba upp produktionen: Efter att ha bekräftat att provkörningen är korrekt, öka sakta maskinhastigheten till det inställda värdet och observera materialdriften, verktygshållarens status och lindningssituationen under hela processen.
Regelbunden inspektion: Kontrollera var 10-15:e minut under produktionsprocessen för att omedelbart åtgärda problem som materialavvikelse, bladslitage och lös lindning.
Registrera data: Registrera produktionshastighet, produktion, passhastighet och andra parametrar för efterföljande optimering och justering.
6. Avstängning och stängning
Normal avstängning: När produktionen är klar, sänk först hastigheten, vänta tills materialet är helt upprullat och stäng sedan av maskinens ström- och gaskälla.
Rengöring och organisation: Ta bort de färdiga produkterna som har rullats ihop, rengör avfall och damm på maskinen, kontrollera om bladen behöver poleras eller bytas ut och rengör utrustningen.
Säker förvaring: Organisera råvaror och färdiga produkter, sätt tillbaka verktygen, stäng av strömmen i arbetsområdet och säkerställ säkerheten.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy